
Anaerobe Klebstoffe für Welle-Nabe-Verbindungen und Schraubensicherung
Anwendungsfeld: Verarbeitung
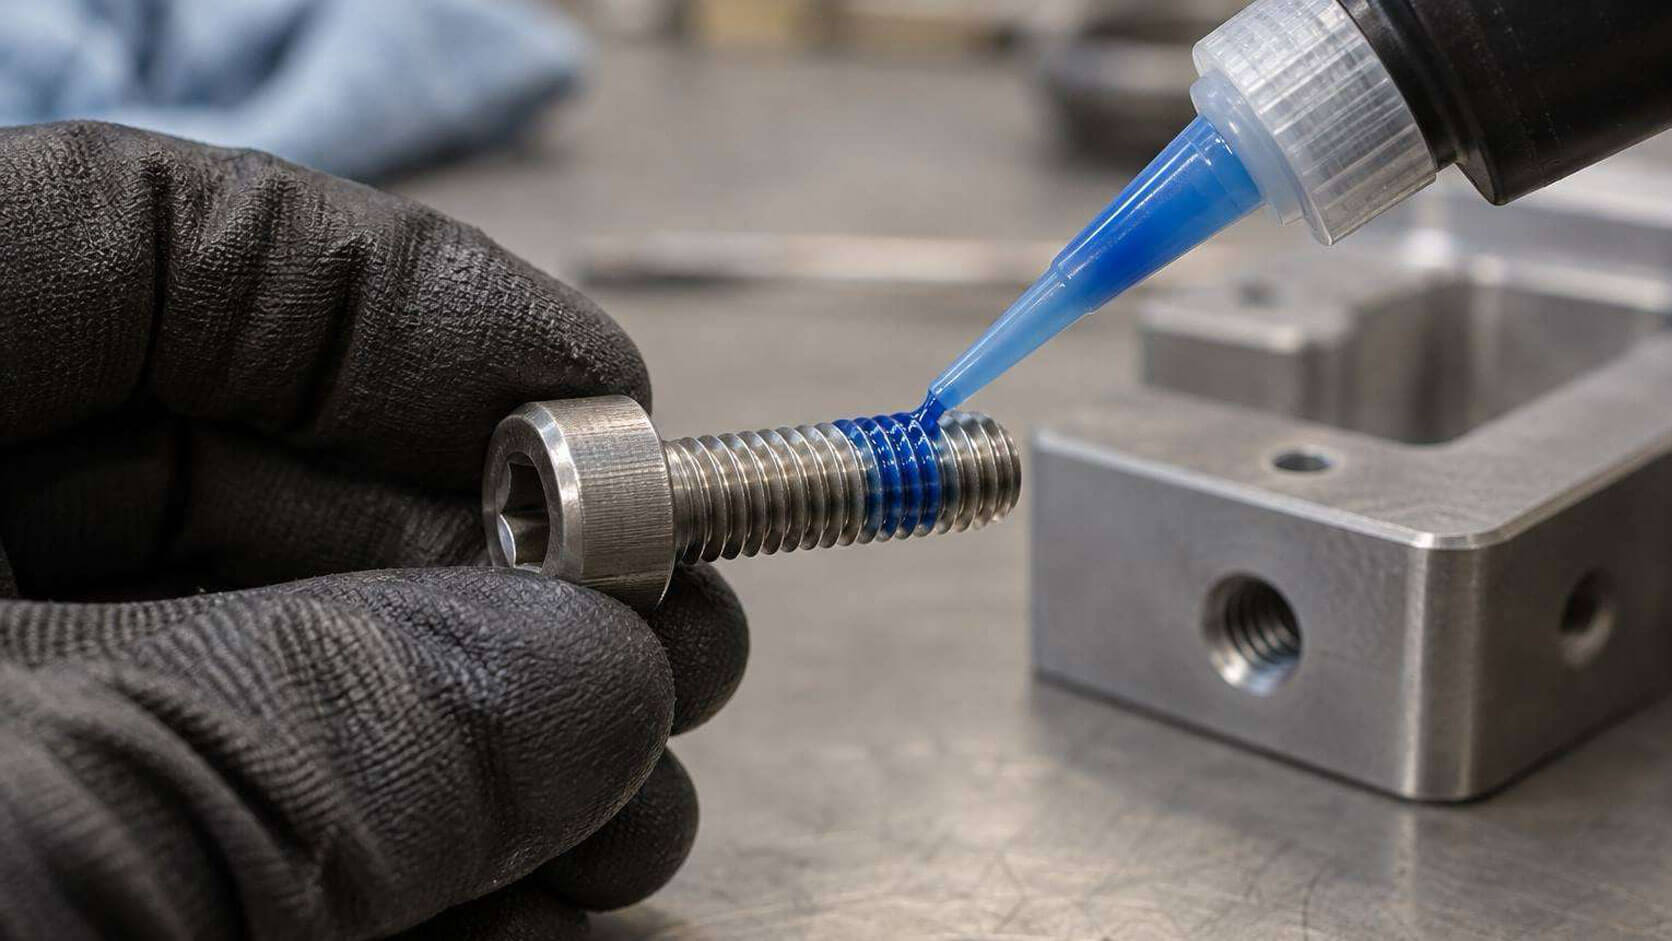
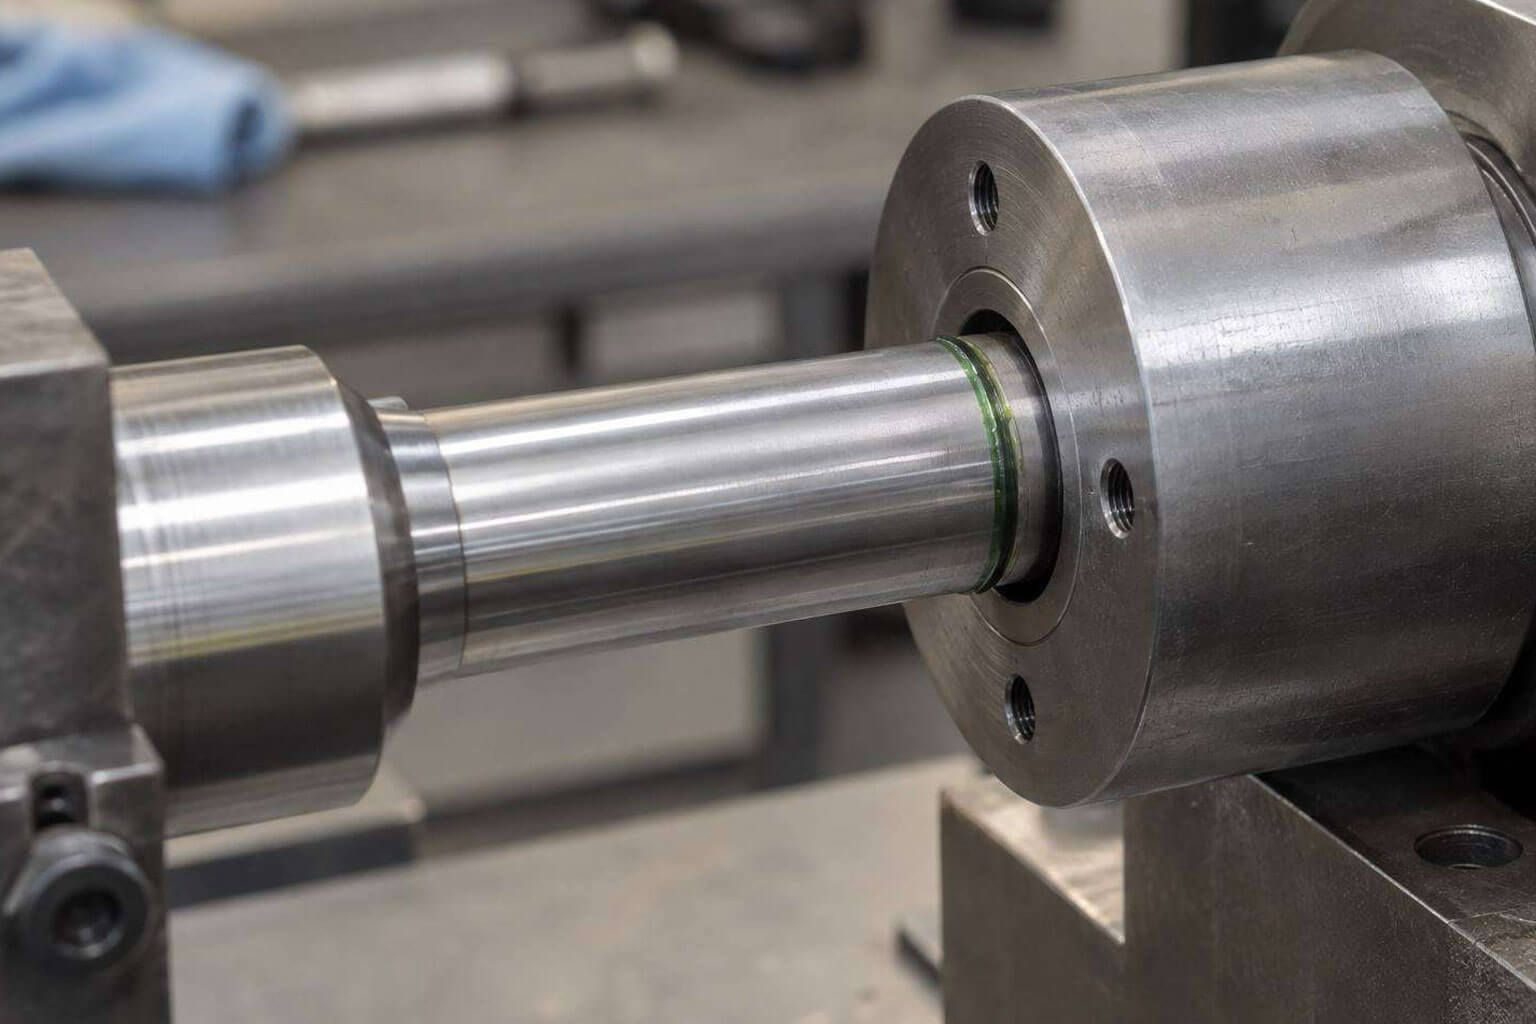
Bild: Welle-Nabe-Verbindung mit anaerobem Klebstoff im Fügespalt, daneben eine Schraube mit Klebstofftropfen im Gewinde.
Anwendungsbeschreibung zu Welle-Nabe-Verbindungen und Schraubensicherung
Anaerobe Klebstoffe im Fügespalt – Wofür sie eingesetzt werden
Welle-Nabe-Verbindungen, Bolzen-Buchsen-Paarungen und Gewinde müssen Drehmoment übertragen, dauerhaft sichern und oft zusätzlich gegen Medien abdichten. Genau hier kommen anaerobe Klebstoffe zum Einsatz. Sie füllen den Fügespalt zwischen Welle und Nabe, Bolzen und Buchse oder Innen- und Außengewinde vollständig aus und härten unter Luftabschluss im Kontakt mit Metall aus. So entsteht eine stoffschlüssige Verbindung, die Lasten über die gesamte Fläche einleitet, Toleranzen ausgleicht und den Spalt zugleich gegen Korrosion und Medien abdichtet.
Das gleiche Wirkprinzip wird bei der Schraubensicherung genutzt. Der Klebstoff verhindert das selbsttätige Lösen unter Vibration, Temperaturwechsel und dynamischer Belastung. Bei Gewinden in Druckluft-, Hydraulik- oder Kühlmittelleitungen übernimmt er zusätzlich die Dichtfunktion. Je nach Produkt und Festigkeitsklasse bleibt die Verbindung mit normalem Werkzeug lösbar oder wird dauerhaft ausgelegt.
Aus vielen Anwendungen in Industrie und Serienfertigung wissen wir, dass nicht nur die Festigkeit zählt. Werkstoffpaarung, Oberflächenzustand, Reinigungsgrad, Spaltmaß und Reaktivität entscheiden darüber, ob die Aushärtung im Prozess sicher anläuft. Deshalb betrachten wir bei tewipack nicht nur den Klebstoff, sondern die gesamte Anwendung – von Aktivator und Vorbehandlung bis zur passenden Dosierung.
Anaerobe Klebstoffe härten nur unter Luftabschluss und im Kontakt mit Metallionen aus – auf Edelstahl, Zink oder beschichteten Oberflächen ist der Aktivator deshalb oft Teil der Lösung.
tewipack liefert anaerobe Klebstoffe von LOCTITE®, Permabond® und Vibra-TITE® für Welle-Nabe-Verbindungen, Schraubensicherung, Gewindedichtung und Flächendichtung – ergänzt durch Aktivatoren, Reiniger und Dosierhilfen. Eine Übersicht gibt es unter Anaerobe Klebstoffe und LOCTITE® Schraubensicherung.
Vorteile von anaeroben Klebstoffe
Gegenüber Pressverbindungen, Schrumpfsitzen, Sicherungsscheiben und klassischen Gewindedichtmitteln bieten anaerobe Klebstoffe klare Vorteile:
- vollflächige Kraftübertragung über die gesamte Mantelfläche statt punktueller Pressung
- Ausgleich von Passungstoleranzen – oft sind Übergangspassungen statt enger Presspassungen möglich
- Schutz vor Mikrobewegung, Passungsrost und Korrosion im Spalt
- zuverlässige Schraubensicherung bei Vibration und wechselnden Temperaturen
- Festigkeitsklassen von demontierbar bis hochfest passend zur Anwendung
- einkomponentige Verarbeitung ohne Mischen
- Aushärtung nur im Spalt – überschüssiges Material außen bleibt flüssig und kann abgewischt werden
- Gewindedichtung ohne Hanf, PTFE-Band oder Dichtpaste
- einfache manuelle oder automatisierte Dosierung von der Flasche bis zur peristaltischen Pumpe
- kein Wärmeeintrag und keine Gefügeveränderung wie bei thermischen Fügeverfahren
Anforderungen an Welle-Nabe-Verbindungen und Schraubensicherungen
In der Praxis entscheiden sechs Punkte darüber, ob eine anaerobe Verbindung ihre Festigkeit erreicht und im Prozess sicher verarbeitet werden kann:
Passiver Untergrund und Aktivator
Edelstahl, verzinkte oder passivierte Oberflächen bremsen die anaerobe Reaktion deutlich. Messing und Kupfer wirken dagegen aktivierend und verkürzen die Verarbeitungszeit. Ob ein Aktivator erforderlich ist, hängt von der Werkstoffpaarung ab. Gerade bei Gewindeklebungen auf Edelstahl oder bei verzinkten Welle-Nabe-Verbindungen ist er oft fester Bestandteil der Anwendung.
Reinigung beider Fügepartner
Für eine sichere Aushärtung müssen beide Fügepartner sauber sein. Wird nur das Außengewinde entfettet, das Innengewinde aber nicht, bleiben Bohrwasser, Öl oder Kühlschmierstoff im Spalt zurück. Bei Aluminium-Druckguss sind Trennmittelreste eine häufige Ursache für Haftungsprobleme. Entscheidend ist eine trockene und rückstandsfreie Oberfläche.
Kontamination am Arbeitsplatz
Nicht nur das Bauteil selbst, auch die Umgebung beeinflusst das Ergebnis. Offen verarbeitete Fette, Öle, Trennmittel oder silikonhaltige Medien können Fügeflächen unbemerkt kontaminieren und die Aushärtung stören. Ein Aktivator kompensiert keine Verschmutzung. Deshalb müssen Reinigung, Arbeitsplatzorganisation und Materialfluss zusammen betrachtet werden.
Spaltmaß und Viskosität
Anaerobe Klebstoffe müssen zum Spalt passen. Enge Passungen verlangen niedrigviskose Produkte, größere Spalte eher hochviskose Typen mit gutem Spaltfüllvermögen. Mehr Material ersetzt kein ungeeignetes Spaltmaß. Entscheidend ist, dass die Klebstoffauswahl zur Geometrie und zur geforderten Belastung passt.
Reaktivität als Prozessgröße
Nicht nur eine zu langsame, auch eine zu schnelle Aushärtung kann kritisch sein. In manchen Fertigungslinien muss eine Verbindung noch mehrere Minuten korrigierbar bleiben, damit bei Taktunterbrechungen kein Ausschuss entsteht. Die Reaktionszeit ist deshalb nicht nur eine Materialeigenschaft, sondern Teil der Prozessauslegung.
Belastung und Medien
Temperatur, Vibration, Schlag, Öl, Spritzwasser oder Streusalz wirken direkt auf die Verbindung. Anaerobe Systeme sind ideal für enge Metall-Metall-Passungen, stoßen aber bei großen Spalten, sehr hoher dynamischer Belastung oder Kunststoff als Fügepartner an Grenzen. In solchen Fällen prüfen wir, ob ein zähelastisches 2K-Epoxid oder ein anderes System besser zur Anwendung passt.
Wie werden anaerobe Klebstoffe verarbeitet?
Zu Beginn werden beide Fügepartner – etwa Welle und Nabe, Bolzen und Buchse oder Innen- und Außengewinde – gründlich entfettet. Öl, Fett, Trennmittel, Bohrwasser und Kühlschmierstoff müssen vollständig entfernt sein. Auf passiven Oberflächen wie Edelstahl, Zink oder beschichteten Metallen wird anschließend ein Aktivator aufgetragen und abgelüftet.
Der anaerobe Klebstoff wird danach direkt aus der Flasche, über eine Handpumpe oder mittels Dosiertechnik auf die Fügefläche appliziert. Bei Welle-Nabe-Verbindungen erfolgt der Auftrag umlaufend auf die Welle oder in die Nabe, bei Schrauben auf die ersten Gewindegänge. Beim Fügen verteilt sich der Klebstoff im Spalt, Luft wird verdrängt und die Aushärtung beginnt im Kontakt mit dem Metall.
Je nach Produkt, Werkstoff und Aktivator wird Handfestigkeit nach wenigen Minuten erreicht, die Endfestigkeit typischerweise nach etwa 24 Stunden. Überschüssiger Klebstoff außerhalb des Spalts bleibt flüssig und lässt sich abwischen. Für die Absicherung der Anwendung werden anschließend zum Beispiel Losbrech- und Weiterdrehmoment oder Zugwerte geprüft. Eine Schritt-für-Schritt-Anleitung gibt es in unserem Praxistipp zur Welle-Nabe-Fügeverbindung.
Aus der Praxis: Welle-Nabe-Verbindungen und Schraubensicherung in tewipack-Projekten
Aus über 1.000 dokumentierten Klebeanwendungen unserer Projekthistorie stammen diese Beispiele für Fügen, Sichern und Dichten.
Maschinenbau
Gewindeklebung an Edelstahl mit Aktivator
Bauteile aus Edelstahl werden mit einem anaeroben Gewindeklebstoff gefügt. In der Anwendung kamen mehrere Einflussfaktoren zusammen: Edelstahl ist ein passiver Untergrund, das Innengewinde war nicht vollständig gereinigt und am Arbeitsplatz wurde offen mit einem silikathaltigen Fett gearbeitet. Der eingesetzte Aktivator unterstützt die Aushärtung auf Edelstahl, ersetzt aber keine saubere Vorbehandlung.
Lösung: anaerober Gewindeklebstoff mit Aktivator; zusätzlich wurde ein geeigneter Reiniger für beide Gewindeseiten festgelegt.
Beide Gewinde reinigen, Kontamination im Umfeld vermeiden
E-Mobility
Metallhülsen in einer Composite-Bodengruppe
Metallhülsen werden vollautomatisch über eine 2K-Dosieranlage in einer Roboterzelle in ein Carbonbauteil für die Elektromobilität geklebt. Der Klebstoff übernimmt neben der Verbindung auch die elektrochemische Trennung zwischen Carbon und beschichteter Hülse. Damit kein Wasser in den Spalt eindringt, musste die Fuge blasenfrei und dicht ausgeführt werden. Die Raupengeometrie wurde deshalb so ausgelegt, dass Luft beim Fügen kontrolliert entweichen kann. Verifiziert wurde das im Applikationsversuch mit Originalbauteilen.
Lösung: 3M™ Scotch-Weld™ DP490 über eine 2K-Dosieranlage in der Roboterzelle, Bedarf im Hochlauf rund 3 t pro Jahr aus 18-Liter-Gebinden.
Raupengeometrie: nach Entlüftung ausgelegt, nicht nur nach Festigkeit
Anlagenbeschaffung: über ein Jahr
Befestigungstechnik
Gewindestange in ABS-Hohlraumdübel
Eine Gewindestange wird als langer Hohlraumdübel in ein Bauteil aus ABS eingeklebt. Gefordert waren sichere Haftung auf Kunststoff, eine zuverlässige Einbringung in den langen Hohlraum und eine automatisierbare Spritzendosierung. Aufgrund der hohen Viskosität des ausgewählten Systems wurden mehrere 2K-Epoxide als Vergleich mitgetestet.
Lösung: Permabond® ET5429 nach mehreren Versuchsreihen; die Spritzendosierung wurde als stabil für den Prozess bewertet.
Vergleich: mehrere 2K-Epoxide anderer Typen wurden mitgeprüft
Antriebstechnik
Welle-Nabe aus verzinktem Stahl statt Cyanacrylat
Eine Welle-Nabe-Verbindung aus verzinktem Stahl wurde bisher mit Cyanacrylat befestigt, alternativ mit einer EPDM-Schaumdichtung ohne definierte Kraftübertragung im Spalt. Die Verzinkung reagiert für anaerobe Systeme vergleichsweise träge. Bemustert wurden deshalb ein anaerober Klebstoff mit Aktivator sowie weitere Alternativen.
Ergebnis: Der Aktivator war bei diesem Untergrund Teil der funktionsfähigen Lösung.
Untergrund: verzinkter Stahl
Kraftstoffsysteme
Düse mit Außengewinde: Reaktivität mit Obergrenze
Eine Düse mit Außengewinde wird in eine Kraftstoffpumpe geklebt; das bisher eingesetzte UV- und anaerob härtende Produkt wurde vom Hersteller abgekündigt. Der Nachfolger sollte anaerob nach rund 10 Minuten Festigkeit aufbauen – ein schnellerer Anstieg war ausdrücklich unerwünscht, damit bei einem Linienstillstand noch korrigiert werden kann.
Ergebnis: Die Reaktivität wurde hier als Prozessvorgabe und nicht nur als Festigkeitskriterium bewertet.
Vorgabe: ca. 10 Minuten Überbrückungszeit
Messtechnik
Führungsbuchse in Aluminium-Druckguss
Eine Stahlbuchse wird in eine Lageraufnahme aus Aluminium-Druckguss für eine Wegmessung eingeklebt. Gefordert waren mindestens 20 kN Zugkraft bei einem Klebespalt von 0,1 bis 0,15 mm sowie Temperaturbeständigkeit von -40 bis +120 °C. Getestet wurden fünf Produkte aus unterschiedlichen Klebstoffklassen. Die erste Laborverklebung fiel negativ aus; in der Wiederholung wurden die Bauteile trocken und rückstandsfrei per CO2-Strahl gereinigt.
Ergebnis: Trennmittelreste am Druckguss erwiesen sich als kritischer Einflussfaktor.
Zugkraft: min. 20 kN
Spalt: 0,1 bis 0,15 mm
Produktempfehlungen zu Welle-Nabe-Verbindungen und Schraubensicherung
Hier eine kleine Auswahl an anaeroben Klebstoffen – im Online-Shop stehen alle verfügbaren Produkte in den Kategorien Füge Welle-Nabe, Schraubensicherung und Rohr- und Gewindeabdichtung bereit.
Hinweis: Aktivatoren wie LOCTITE® SF 7452 und Permabond® A905, den Schnellreiniger LOCTITE® SF 7063, die peristaltische Handpumpe 98414 sowie Permabond® A1046, Vibra-TITE® RM 88/RH 98 und Bostik Born2Bond™ TA-WL MS gibt es ebenfalls im Shop; 3M™ Scotch-Weld™ DP490 im 18-Liter-Gebinde und Permabond® ET5429 liefern wir auf Anfrage. Verarbeitungshinweise zu LOCTITE® Fügeklebstoffen und Aktivatoren stehen auf tewipack.de bereit.

Ihr Ansprechpartner
Bei technischen Fragen zu Ihrer Anwendung oder unseren Produkten wenden Sie sich gerne an:
Philipp Dengel
Technischer Berater / Labor

Produktinfos zu Welle-Nabe-Verbindungen und Schraubensicherung herunterladen
Häufige Fragen
Anaerobe Klebstoffe brauchen Luftabschluss und den Kontakt mit Metallionen, um zu vernetzen. Edelstahl, Zink, Chromatierungen und viele Beschichtungen sind passiv und liefern zu wenig davon; die Reaktion läuft langsam oder unvollständig an. Ein Aktivator, auf eine der Fügeflächen aufgetragen und abgelüftet, startet die Aushärtung zuverlässig. Messing und Kupfer wirken umgekehrt: Sie beschleunigen und verkürzen die Verarbeitungszeit.
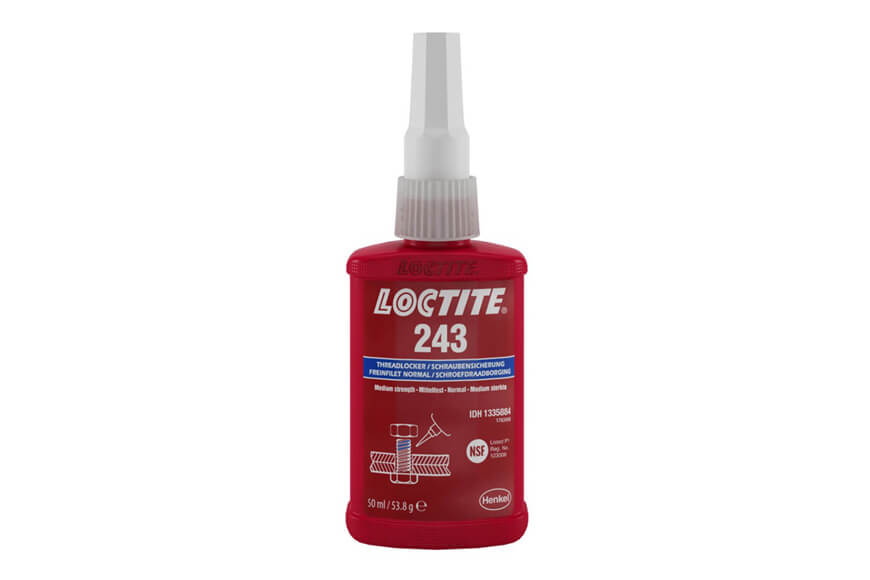
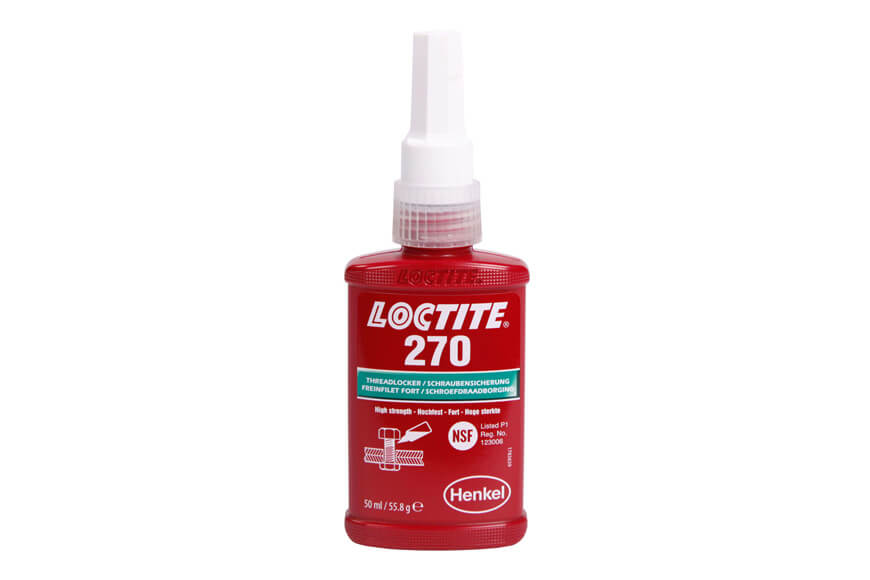
Mittelfeste Typen wie LOCTITE® 243 sichern Schrauben gegen Vibration und bleiben mit normalem Werkzeug demontierbar – der Standard für Service- und Wartungsverschraubungen. Hochfeste Typen wie LOCTITE® 270 sind für dauerhafte Verbindungen und Stehbolzen gedacht; die Demontage erfordert Wärme. Niedrigfeste Typen eignen sich für kleine Gewinde und Einstellschrauben. Entscheidend sind Gewindegröße, Werkstoff und die Frage, ob und wie oft gelöst werden muss.
Beide Fügepartner müssen frei von Öl, Fett, Trennmittel und Kühlschmierstoff sein – nicht nur einer. In einem Gewindeprojekt wurde das Außengewinde gereinigt, das Innengewinde aber nicht; dort blieb Kühlschmierstoff zurück. Bei Aluminium-Druckguss sind Trennmittelreste die häufigste Versagensursache; eine trockene CO2-Strahlreinigung brachte im Wiederholversuch den Unterschied. Auch offen verarbeitete Fette am Arbeitsplatz können die Fügefläche kontaminieren.
Ja, das ist ein Verfahrenswechsel von kraftschlüssig zu stoffschlüssig. Der anaerobe Klebstoff füllt den Spalt einer Übergangspassung, überträgt das Drehmoment über die gesamte Mantelfläche und vermeidet Passungsrost und Mikrobewegung – ohne Erwärmen der Nabe. Kritisch werden Ölkontakt an der Welle sowie hohe Schwingungs- und Schlagbelastung; hier prüfen wir, ob ein anaerobes System ausreicht oder ein zähelastisches 2K-Epoxid die bessere Wahl ist.
So schnell wie der Prozess es zulässt – und nicht schneller. In einer Fertigungslinie musste die Düsenverklebung rund 10 Minuten korrigierbar bleiben, damit bei einem Linienstillstand keine bereits gefügten Teile zu Ausschuss werden; ein schnellerer Festigkeitsaufbau war Ausschlusskriterium. Handfestigkeit nach Minuten und Endfestigkeit nach etwa 24 Stunden sind Richtwerte, die stark von Werkstoff, Spalt, Temperatur und Aktivator abhängen. Wir stimmen Reaktivität und Taktzeit gemeinsam ab.
Bei großen oder ungleichmäßigen Spalten, bei Kunststoff als Fügepartner, bei hoher Vibration und Schlag oder wenn der Klebstoff zusätzlich isolieren muss. Metallhülsen in einem Carbonbauteil wurden deshalb mit einem zähelastischen 2K-Epoxid gefügt, eine Gewindestange in ABS ebenfalls. Anaerobe Klebstoffe sind unschlagbar einfach in Metall-Metall-Passungen mit engem Spalt – sobald einer dieser Punkte nicht zutrifft, lohnt der Blick auf Konstruktionsklebstoffe.