
Klebelösungen für Medizintechnik und Labor
Anwendungsfeld: Verarbeitung
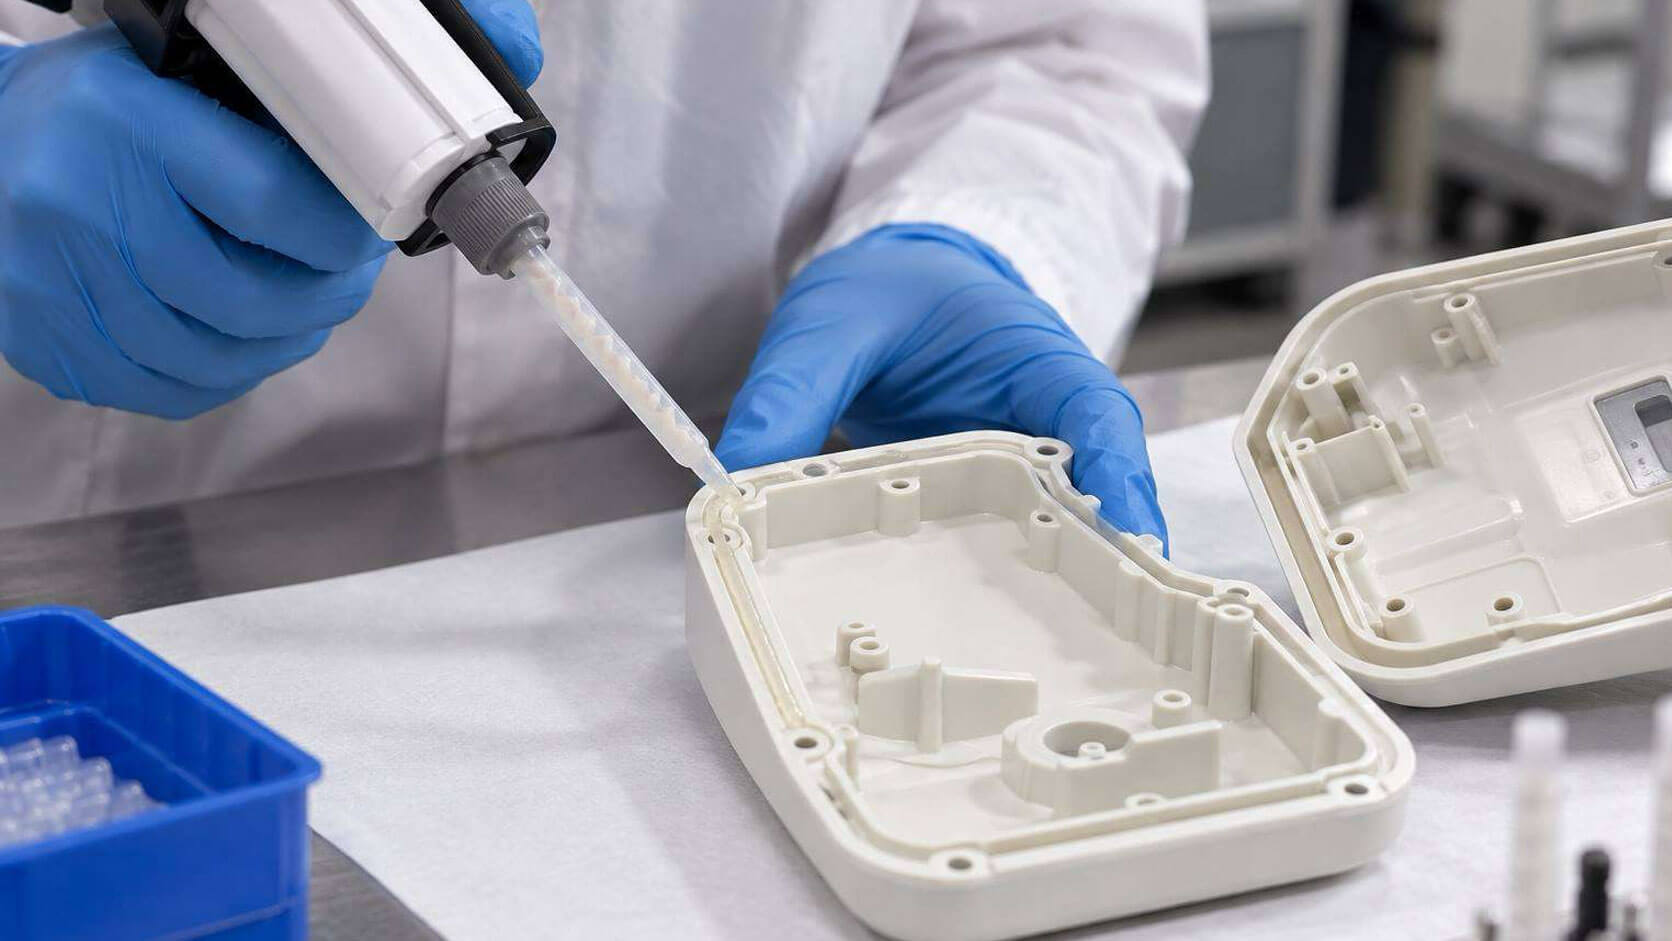
Bild: Medizingerät mit geöffnetem Gehäuse und verklebter Baugruppe in reinraumähnlicher Umgebung. Verklebung mithilfe einer Dosierspritze.
Anwendungsbeschreibung zum Kleben in Medizintechnik und Labor
Kleben unter Zulassungs- und Reinheitsanforderungen – Worauf es ankommt
In Medizintechnik und Labor zählt bei einer Klebung mehr als reine Festigkeit. Gehäuse von Infusionspumpen und Defibrillatoren, Endoskope aus PEEK und Edelstahl, Katheter aus TPU und PU, Glasfasern in Edelstahlnuten oder Frontfolien an Laborwaagen müssen Desinfektionsmittel, Autoklavieren bei +135 °C oder Ethylenoxid-Sterilisation überstehen. Bei Körperkontakt kommt die Biokompatibilität hinzu – in der Regel nachzuweisen nach ISO 10993 oder USP Klasse VI. In der Implantatfertigung entscheidet zusätzlich die Rückverfolgbarkeit: Rezepturänderungen müssen vorab gemeldet werden, Werkszeugnisse müssen mitlaufen.
Für diese Anwendung kommen unterschiedliche Klebtechnologien infrage: 2K-Epoxide für Gerätegehäuse aus Kartusche oder Hobbock, doppelseitige Klebebänder und ATG-Filme in reinraumgerechter Konfektionierung, niedrigviskose Cyanacrylate für Kapillarspalte, UV-härtende Klebstoffe für transparente Einwegprodukte, Silikone für PMMA auf Silikon und primergestützte Systeme für Silikontüllen. Entscheidend ist das Zusammenspiel aus Werkstoff, Verarbeitungsprozess und den Nachweisen, die das Qualitätsmanagement fordert. Einen Überblick über unsere Lösungen für diese Branche gibt es unter Medizintechnik.
In Medizintechnik und Labor wird die Klebstoffauswahl nicht allein über Festigkeit entschieden, sondern über Verträglichkeit, Sterilisierbarkeit und Dokumentation: Biokompatibilität nach ISO 10993 ist eine Anforderung an das Endprodukt, die der Hersteller nachweist – der Klebstoff muss diese Bewertung ermöglichen.
tewipack liefert für diese Anwendung Cyanacrylate, UV-Klebstoffe und 2K-Epoxide aus Medizintechnik-Programmen der Hersteller sowie Klebebänder in reinraumgerechter Verpackung – mit Werkszeugnissen und Änderungsmitteilungen, soweit der Hersteller diese bereitstellt.
Vorteile von Klebungen in Medizintechnik und Labor
Gegenüber Schrauben, Schweißen oder Umspritzen bieten Klebstoffe und Klebebänder im Gerätebau sowie bei Einweg- und Laborprodukten folgende Vorteile:
- verbinden Kunststoffe wie PEEK, PPSU, PC, ABS, SAN, TPU und Silikon mit Edelstahl, Glas und Titan
- ermöglichen glatte, spaltarme Fügestellen ohne Schraubköpfe – leichter zu reinigen und zu desinfizieren
- erschließen Produkte aus Medizintechnik-Programmen mit Herstellerdaten zur Biokompatibilität als Grundlage der eigenen Bewertung
- erlauben die Auswahl sterilisationsbeständiger Systeme für Autoklav, Ethylenoxid und Plasmaverfahren
- niedrigviskose Cyanacrylate fixieren Glasfasern in Spalten von wenigen Mikrometern
- UV-Klebstoffe härten durch transparente Schläuche und Gehäuse in Sekunden aus
- Klebebänder und ATG-Filme sind reinraumgerecht konfektioniert und umverpackt lieferbar
- eingefärbte Klebstoffe machen die Benetzung in der Fertigung sichtbar – ein Merkmal für die Qualitätssicherung
- Rückverfolgbarkeit ist über Werkszeugnisse und Änderungsmitteilungen des Herstellers abbildbar
Anforderungen an Klebungen in Medizintechnik und Labor
In Anwendungen für Gerätehersteller, Einwegprodukte und Laborumgebungen haben sich sechs Punkte herauskristallisiert, die vor der Klebstoffauswahl geklärt werden sollten:
Biokompatibilität und Zulassungsnachweise
Bei Körperkontakt ist Biokompatibilität nach ISO 10993 oder USP Klasse VI eine Anforderung an das Medizinprodukt. Klebstoffhersteller liefern dazu Prüfdaten für einzelne Produkte; der Nachweis am Endprodukt bleibt beim Hersteller des Medizinprodukts. Die Auswahl wird deshalb auf Produkte mit vorhandenen Herstellerdaten eingegrenzt.
Sterilisation und Desinfektion
Autoklavieren bei +135 °C, Ethylenoxid bis +60 °C, Niedertemperatur-Plasma oder alkoholische Desinfektionsmittel belasten die Klebfuge wiederholt. Alkoholische Präparate können Acrylate anquellen und an ABS Spannungsrisse auslösen; PEEK und PPSU sind zusätzlich schwer benetzbar. Das reale Verfahren muss vor der Auswahl feststehen.
Rückverfolgbarkeit und Änderungsmanagement
In der Implantat- und Stentfertigung müssen Rezepturänderungen vorab gemeldet und Werkszeugnisse mitgeliefert werden. Bei 20-g-Gebinden und geringem Verbrauch wird zudem die Haltbarkeit relevant. Diese Anforderungen binden die Auswahl an Hersteller, die solche Unterlagen zuverlässig bereitstellen.
Reinraumgerechte Konfektionierung
Für den Einsatz im Reinraum muss Standardware ausgepackt, in Folienbeutel umverpackt und wieder eingeschachtelt werden. In einem Projekt mit 9.100 Rollen ATG-Film entschied diese Verpackungsvorschrift über den Zuschlag, nicht die Klebleistung. Hinzu kommen Anforderungen an Ausgasung und Partikelfreiheit der Fuge.
Oberfläche und Arbeitshygiene
Ein technisch geeigneter Klebstoff kann an seiner Oberfläche scheitern: Mikrokügelchen machen die ausgehärtete Fuge rau, Vertiefungen nehmen Verschmutzung auf und können die Biokompatibilität gefährden; eine tagelang klebrige Oberfläche ist in der Handmontage nicht praktikabel. Auch Geruch und Hautverträglichkeit beeinflussen die Akzeptanz in der Fertigung.
Verarbeitung von Kartusche bis Hobbock
Der Wechsel von der 50-ml-Kartusche auf 20-kg-Hobbocks je Komponente bedeutet den Umstieg auf eine Dosier- und Mischanlage – die Freigabe muss Klebstoff und Verarbeitungsweg gemeinsam abdecken. In der Handmontage sind dagegen hochviskose, kontrolliert fließende Typen und kurze Handlingzeiten gefragt.
Wie werden Bauteile in Medizintechnik und Labor verklebt?
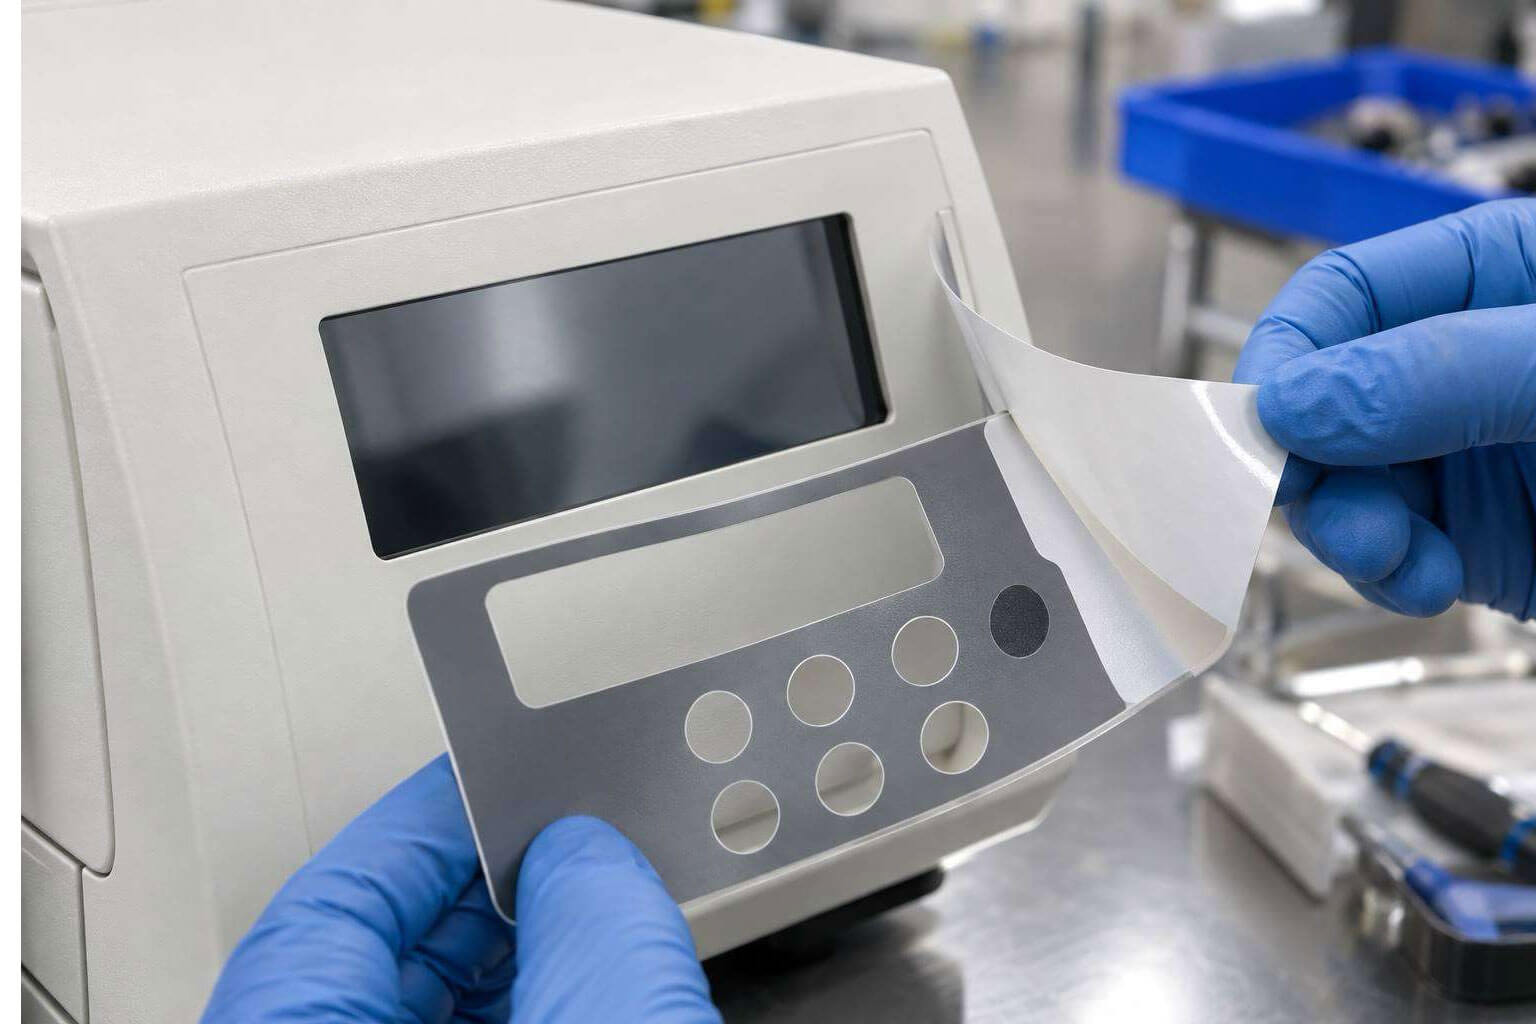
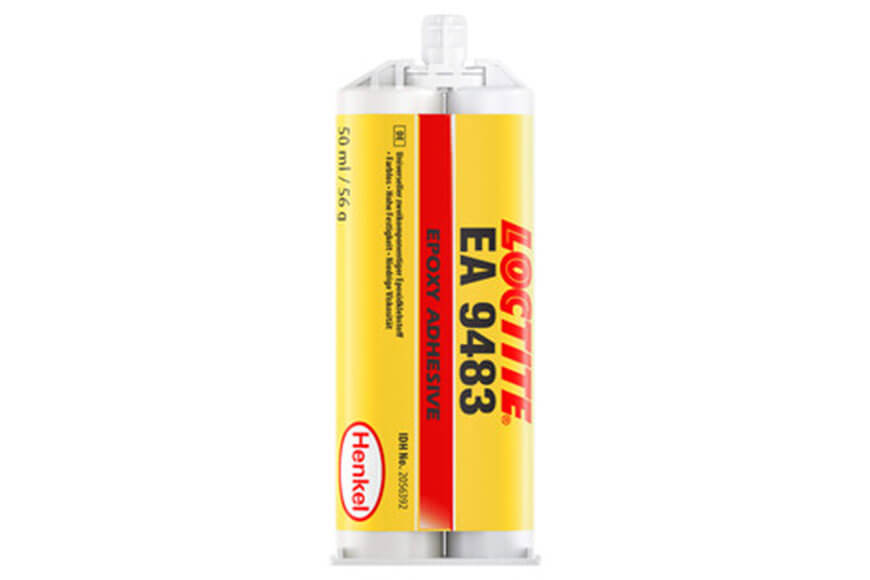
Die Fügeteile werden mit geeigneten Reinigern entfettet; schwer benetzbare Kunststoffe wie PEEK, PPSU oder Silikon erhalten eine Plasma-Vorbehandlung oder einen Primer, der in medizinischen Anwendungen ebenfalls die Zulassungsanforderungen erfüllen muss. Gerätegehäuse werden mit 2K-Epoxiden wie LOCTITE® EA 9483 aus der Doppelkartusche mit statischem Mischer oder in der Serie aus Hobbocks über eine Dosier- und Mischanlage gefügt; strukturelle 2K-Acrylate erreichen Handlingfestigkeit in rund zehn Minuten. Glasfasern in Edelstahlnuten und Katheterkomponenten werden mit niedrigviskosen Cyanacrylaten oder UV-Klebstoffen gefügt, die kapillar einlaufen und durch transparente Fügeteile ausgehärtet werden. Frontfolien, Versteifungen und Gehäuseteile fixieren doppelseitige Klebebänder und ATG-Filme, reinraumgerecht umverpackt. Geprüft wird über Klimawechsel-, Beständigkeits- und Zugscherversuche sowie über die vom Qualitätsmanagement geforderten Nachweise.
Aus der Praxis: Medizintechnik und Labor in tewipack-Projekten
Aus über 1.000 dokumentierten Klebeanwendungen unserer Projekthistorie stammen diese Beispiele aus Medizintechnik und Labor. Kunden- und Produktnamen Dritter nennen wir nicht.
Infusionspumpen
2K-Epoxid im Hobbock für Kunststoffteile
Kunststoffteile in und an Infusionspumpen werden mit einem zweikomponentigen Epoxid mit Eignung für die Medizintechnik verklebt. Verarbeitet wird aus 20-kg-Hobbocks je Komponente über eine Dosier- und Mischanlage. Der Produktwechsel bedeutete zugleich den Umstieg von der Kartusche auf das Großgebinde – die Freigabe musste Klebstoff und Verarbeitungsweg gemeinsam abdecken, von der Materialeignung bis zum Mischverhältnis der Anlage.
Lösung: LOCTITE® EA 9483 im Hobbock als Austausch für das bisherige 2K-Epoxid.
Gebinde: 20-kg-Hobbock je Komponente
Medizingerät
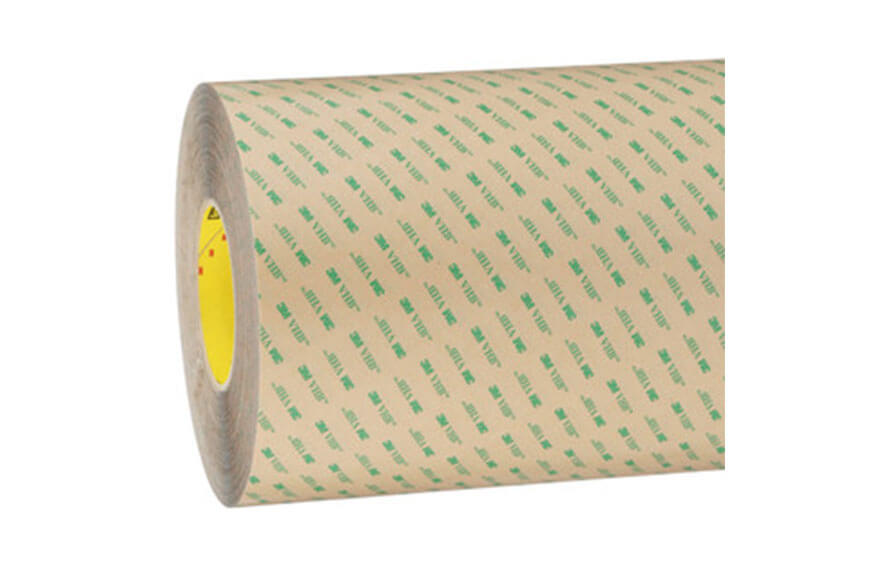
Doppelseitiges Klebeband in 9 mm Breite
Für eine Klebung in einem medizintechnischen Gerät wird ein doppelseitiges Klebeband auf 9 mm Breite geschnitten; der Bedarf lag bei 1.800 Rollen. Technisch war die Anwendung eindeutig – entscheidend war die Versorgung, weil der Anwender unter dem Mindestumsatz für eine Direktbelieferung durch den Hersteller lag. Die Belieferung wurde deshalb über den Distributionsweg neu aufgesetzt.
Lösung: 3M™ VHB™ 9473PC, konfektioniert auf 9 mm.
Bedarf: 1.800 Rollen
Distribution sichert Kleinmengen und Sonderbreiten
Defibrillator
Akkuhalterung: Wenn die Oberfläche über den Klebstoff entscheidet
Die Akkuhalterung eines mobilen Defibrillators soll statt mit Silikon mit einem Klebstoff gefügt werden, der Nachweise zu Brandverhalten und Biokompatibilität mitbringt, in der Handmontage schnell handlingfest wird und Klimawechseltests besteht. Der einzige Kandidat, der alle Tests bestand, wurde wegen seiner rauen, durch Mikrokügelchen geprägten und tagelang klebrigen Oberfläche verworfen; ein MS-Polymer haftete gut, härtete aber zu langsam.
Vorgesehen: 3M™ Scotch-Weld™ DP 8610 NS – sehr gute Haftung, rund 10 Minuten bis zur Handlingfestigkeit, thixotrop, geruchsarm, geprüft nach EN 45545-2, NFPA 130 und UL 94 HB.
Handlingfestigkeit: ca. 10 Minuten
Oberflächenbeschaffenheit als Biokompatibilitätsrisiko bewerten
Transportboxen für Medizingeräte
ATG-Film reinraumgerecht konfektioniert
In Transportboxen für medizintechnische Geräte wird eine Versteifungswanne mit ATG-Filmklebeband in 12 mm Breite eingeklebt; der Bedarf beträgt 9.100 Rollen. Entscheidend ist die Verpackung: Die Ware muss aus der Originalverpackung entnommen, in Folienbeutel umgepackt und in den Karton zurückgeführt werden.
Vorgesehen: 3M™ ATG 969 in 12 mm mit reinraumgerechter Umverpackung.
Bedarf: 9.100 Rollen
Entscheidend: Konfektionierung, nicht Klebleistung
Stents und Implantate
Rückverfolgbarkeit vor Klebleistung
Klebeprozesse in der Herstellung von Stents und Implantaten laufen in einer Schutzumhüllung. Gefordert ist ein medizinisch zugelassener Klebstoff; Rezepturänderungen müssen im Vorfeld gemeldet werden, ein Werkszeugnis ist beizulegen, geliefert wird in 20-g-Einheiten. Die Haltbarkeit möglicher Alternativen war ungeklärt – bei kleinen Gebinden und geringem Verbrauch ein relevanter Punkt, weil angebrochene Gebinde vor dem Verbrauch verfallen können.
Befund: Zwei Alternativen zum eingesetzten Cyanacrylat wurden erwogen; die Auswahl hängt an Dokumentationsfähigkeit und Haltbarkeit, nicht an der Festigkeit.
Gebinde: 20 g
Pflicht: Änderungsmeldung und Werkszeugnis
Medizintechnik
Glasfaser von 35 µm in einer Edelstahlnut
Eine Glasfaser mit 35 µm Durchmesser wird in eine Edelstahlnut von 45 bis 50 µm eingeklebt – Klebelänge rund 40 mm, Vorbehandlung mit Plasma, 200.000 bis 400.000 Stück pro Jahr. Der verbleibende Ringspalt beträgt nur wenige Mikrometer; hier arbeitet ausschließlich die Kapillarwirkung. Jede Erhöhung der Viskosität verhindert das Einlaufen, ohne Plasma kommt die Benetzung nicht zustande.
Befund: Ein niedrigviskoses Cyanacrylat ist im Einsatz; die Auswahl wird über Viskosität und Benetzung entschieden.
Spalt: wenige µm (Nut 45–50 µm, Faser 35µm)
Stückzahl: 200.000–400.000/Jahr
Produktempfehlungen für die Anwendung Medizintechnik und Labor
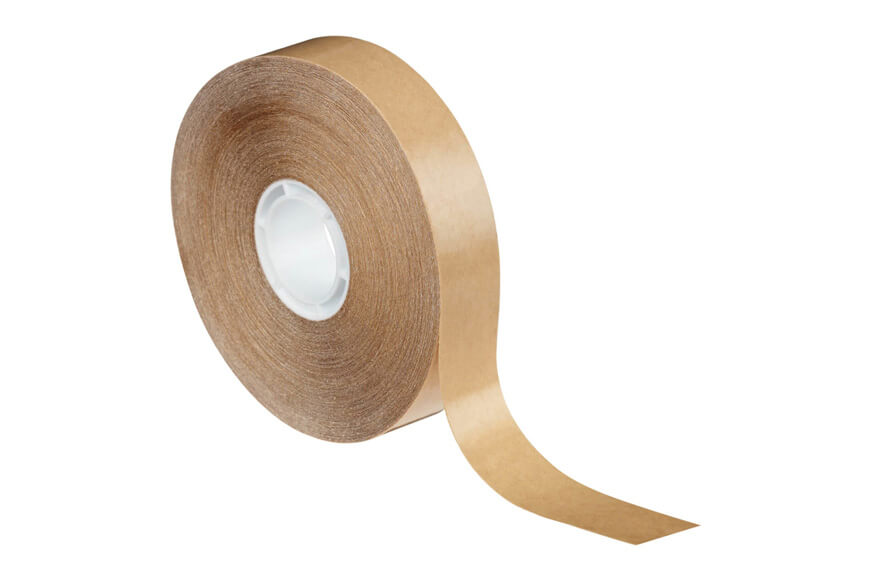
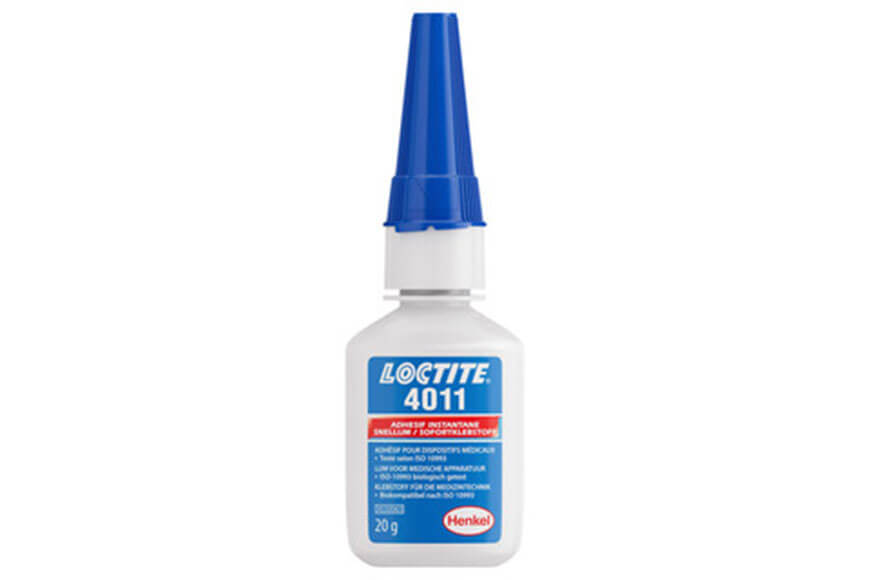
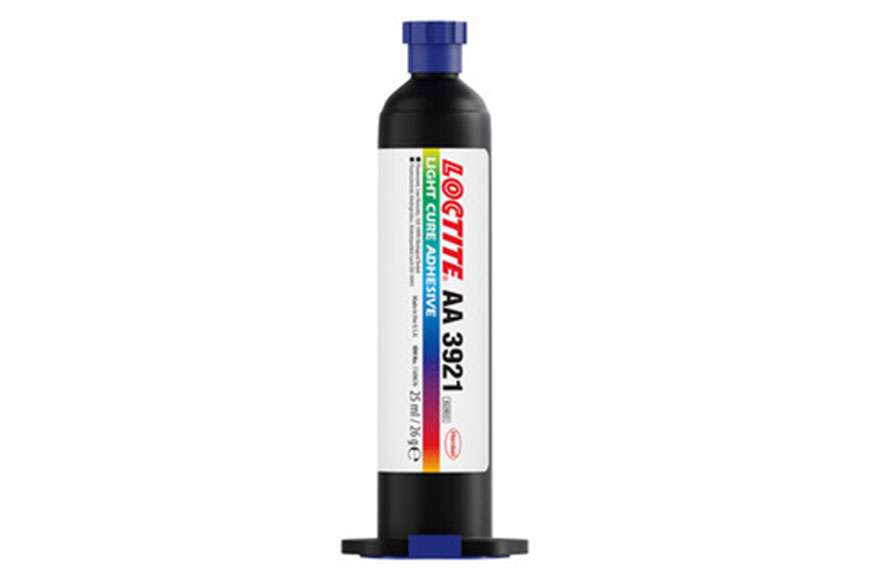
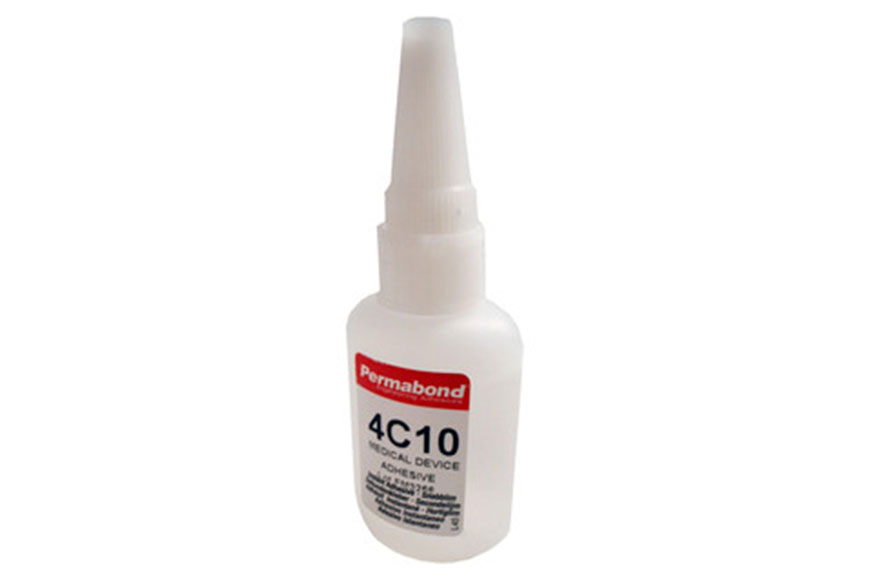
Hier eine kleine Auswahl an Klebstoffen und Klebebändern für Geräte-, Einweg- und Laborprodukte – im Online-Shop finden sich weitere Produkte in den Kategorien Cyanacrylatklebstoffe und UV-Klebstoffe.

Ihr Ansprechpartner
Bei technischen Fragen zu Ihrer Anwendung oder unseren Produkten wenden Sie sich gerne an:
Philipp Dengel
Technischer Berater / Labor

Produktinfos zu Medizintechnik und Labor herunterladen
Häufige Fragen
ISO 10993 beschreibt die biologische Beurteilung von Medizinprodukten; sie gilt für das fertige Produkt, nicht für einen Klebstoff allein. Klebstoffhersteller lassen einzelne Produkte nach Teilen der Norm prüfen und stellen diese Berichte bereit – sie erleichtern die Bewertung, ersetzen sie aber nicht. Die Auswahl wird deshalb auf Produkte mit vorhandenen Herstellerdaten eingegrenzt, damit die Unterlagen für das Qualitätsmanagement verfügbar sind. Dies ist eine allgemeine Information, keine regulatorische Beratung.
Für Endoskope und Instrumente aus PEEK, PPSU und Edelstahl, die bei +135 °C autoklaviert werden, kommen temperaturbeständige 2K-Epoxide aus Medizintechnik-Programmen infrage; ein Epoxid ohne entsprechende Freigabe schied in einem Projekt aus. Bei Desinfektionsmitteln zählt die Chemie: Alkoholische Präparate können Acrylate anquellen und an ABS Spannungsrisse auslösen. Sinnvoll ist deshalb die Prüfung mit realen Sterilisations- oder Reinigungsverfahren an Musterklebungen statt die reine Übernahme von Datenblattwerten.
Silikon ist ohne Vorbehandlung kaum klebbar. Drei Wege haben sich bewährt: Cyanacrylat mit Primer – wobei in Medizinprodukten auch der Primer die Zulassungsanforderungen erfüllen muss, was die Auswahl an bestimmte Hersteller bindet; UV-härtende Silikonklebstoffe, die primerlos auf Silikon haften; oder Silikonklebstoffe wie DOWSIL™ 732 und 3145 RTV, mit denen in einer Anwendung PMMA-Tastaturkappen flexibel und ultraschallreinigungsbeständig auf eine Silikonmatte geklebt wurden. Bei manueller Verarbeitung sind höherviskose Typen vorteilhaft, damit der Klebstofffluss kontrollierbar bleibt.
Neben Ausgasung und Partikelfreiheit der Klebefuge vor allem die Verpackung: Standardware muss aus der Originalverpackung entnommen, in Folienbeutel umgepackt und wieder eingeschachtelt werden. In einem Projekt mit 9.100 Rollen ATG-Film entschied diese Konfektionierung über den Auftrag. Für Reinraumdecken waren zudem VHB™-Schaumklebebänder als Ersatz für Silikon interessant, weil das Band sofort belastbar ist und eine definierte Fugenbreite liefert – ein Vorteil bei der Deckenmontage über Kopf.
Zur Prozesskontrolle: Ein dunkler Klebstoff macht sichtbar, ob die Fügefläche vollständig benetzt ist. In einer Anwendung passte das eingesetzte 2K-Epoxid nicht, weil sich die Benetzung an den hellen Bauteilen nicht kontrollieren ließ – gesucht wurde ein schwarz oder dunkel eingefärbtes System. Das ist ein Argument aus der Qualitätssicherung, kein optisches.
Technische Datenblätter und Sicherheitsdatenblätter zu jedem Produkt, auf Wunsch Werkszeugnisse beziehungsweise Chargenzertifikate sowie – soweit der Hersteller sie bereitstellt – Prüfberichte zur Biokompatibilität und Änderungsmitteilungen bei Rezepturänderungen. In der Implantatfertigung sind Änderungsmeldung und Werkszeugnis Pflichtbestandteil der Lieferung. Welche Unterlagen das Qualitätsmanagement benötigt, sollte vor der Bemusterung geklärt werden, damit nur Produkte in die Auswahl kommen, für die die Nachweise verfügbar sind.