
Vergussmassen für den Elektronikverguss
Anwendungsfeld: Schutz
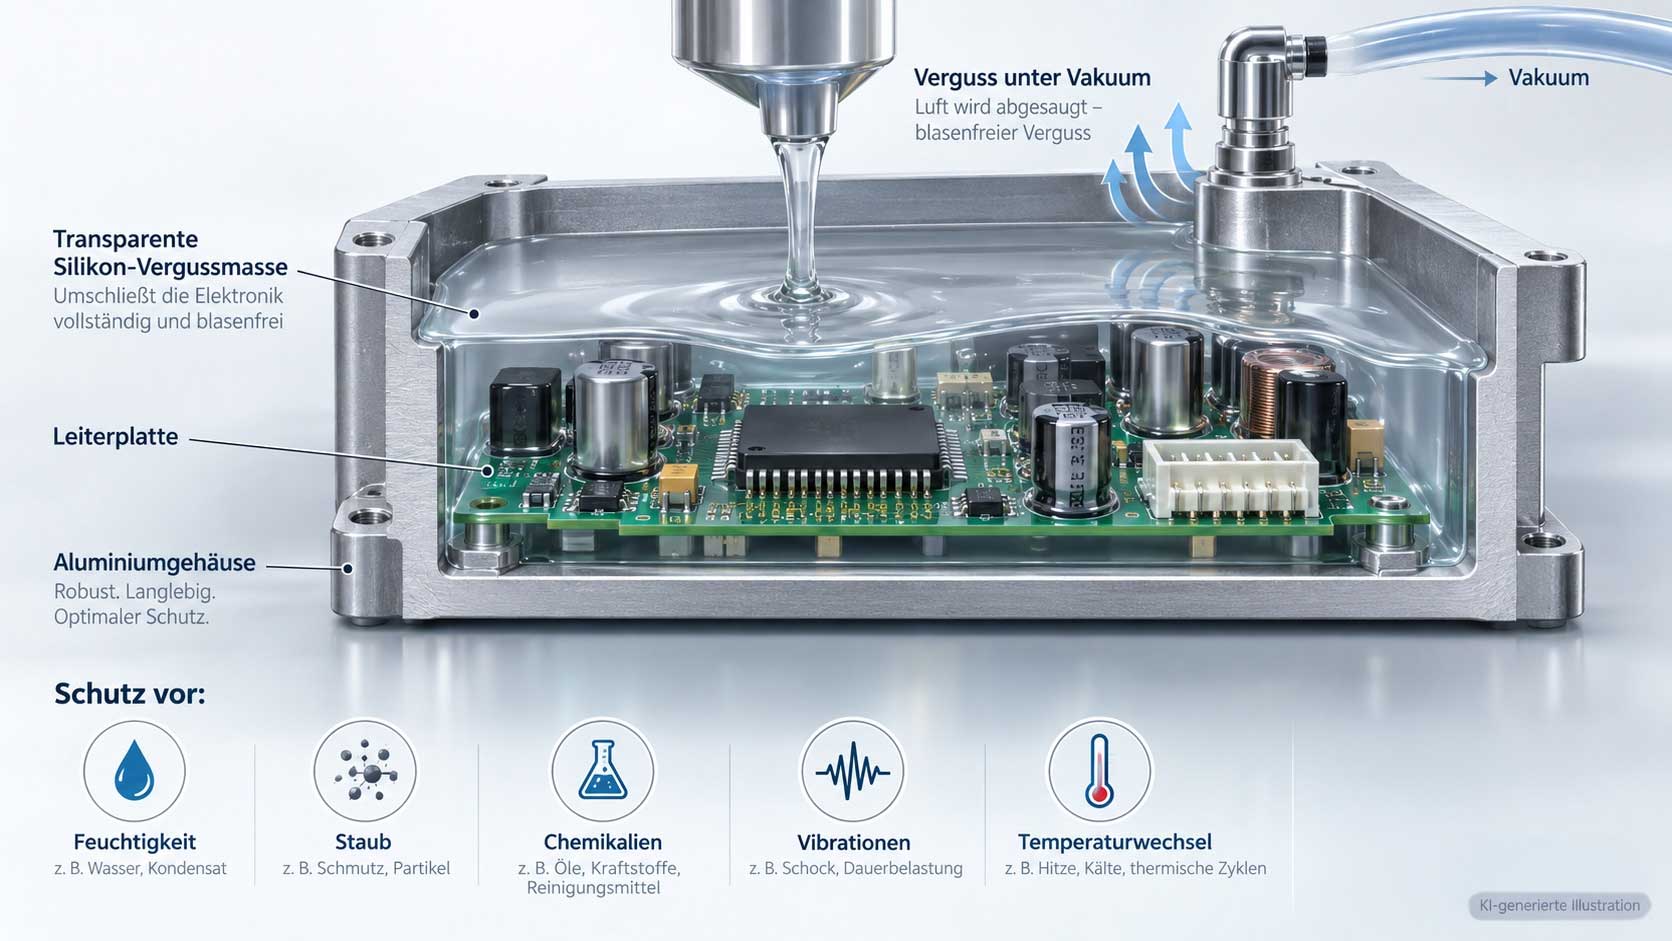
Bild: Schnitt durch ein Aluminiumgehäuse: Leiterplatte wird unter Vakuum mit transparentem Silikon vergossen
Anwendungsbeschreibung zum Elektronikverguss
Verguss – Wozu?
Ob Sensor im Motorraum, Bedienmodul im Ex-Bereich oder LED-Strahler im Außeneinsatz: Elektronische Baugruppen arbeiten häufig unter anspruchsvollen Umgebungsbedingungen. Feuchte, Staub, Chemikalien, Vibrationen, Temperaturwechsel und mechanische Belastungen können Funktion und Lebensdauer deutlich beeinträchtigen. Beim Elektronikverguss wird die komplette Baugruppe mit einer Vergussmasse umschlossen. So werden Bauteile, Lötstellen und Anschlüsse geschützt und zugleich elektrisch isoliert.
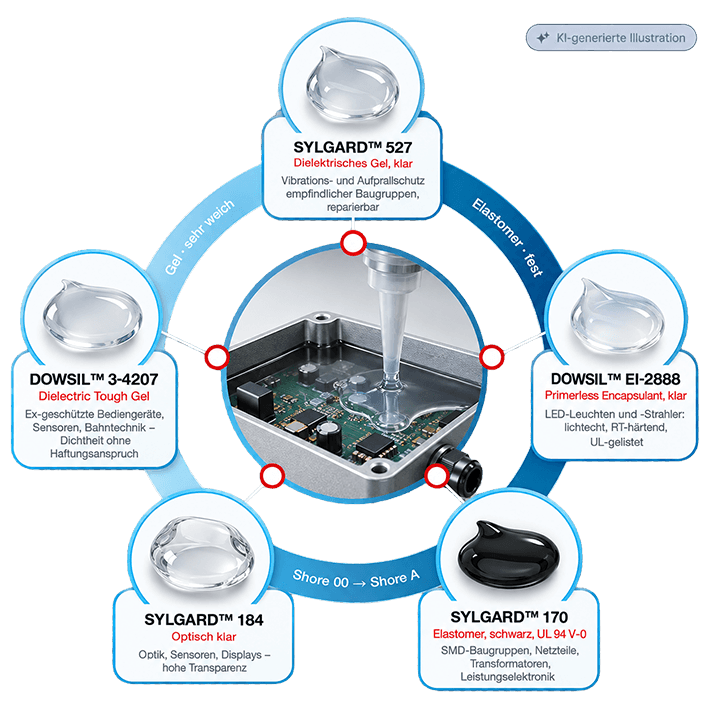
Silikon-Vergussmassen decken ein breites Eigenschaftsspektrum ab – vom sehr weichen Gel bis zum festen Elastomer. Sie härten bei Raumtemperatur oder wärmebeschleunigt aus, schrumpfen nur gering und bleiben auch bei starken Temperaturwechseln flexibel. Dadurch entstehen nur geringe mechanische Spannungen auf empfindlichen Bauteilen. Je nach Anforderung sind sowohl primerlos haftende als auch gezielt weich eingestellte Systeme verfügbar, die vor allem abdichten und die Baugruppe im Servicefall zugänglich halten.
Beim Verguss ist nicht maximale Festigkeit entscheidend, sondern die passende Weichheit: Je niedriger der E-Modul, desto weniger Spannung überträgt die Vergussmasse bei Temperaturwechseln auf Lötstellen, Glasbauteile und Bond-Drähte.
tewipack unterstützt Sie bei der Auswahl geeigneter Vergusslösungen für elektronische Baugruppen. Zum Einsatz kommen Silikon-Vergussmassen und Gele von SYLGARD™ und DOWSIL™ sowie ergänzend Epoxid- und Polyurethan-Vergussmassen anderer Hersteller. Auf Wunsch stimmen wir auch die passende Dosier- und Verarbeitungstechnik mit Ihnen ab.
Vorteile von Silikon-Vergussmassen
Im Vergleich zu Epoxidharz- und Polyurethan-Systemen bieten Silikon-Vergussmassen für viele Elektronikanwendungen entscheidende Vorteile:
- breiter Einsatztemperaturbereich von –45 °C bis +200 °C, kurzzeitig auch darüber
- niedriger E-Modul für geringe Spannung auf Bauteilen und Lötstellen bei Temperaturwechseln
- sehr geringe Schrumpfung bei der Aushärtung und keine nennenswerte Exothermie
- sehr gute dielektrische Eigenschaften und hohe Durchschlagsfestigkeit
- einstellbare Härte vom reparierbaren Gel bis zum mechanisch schützenden Elastomer
- optisch klare und lichtechte Typen für LED- und optische Anwendungen sowie opake oder schwarze Varianten für Sichtschutz
- Aushärtung bei Raumtemperatur möglich, bei Bedarf wärmebeschleunigt
- primerlos haftende Varianten sowie Produkte mit UL 94 V-0 und EN 45545-2
- wärmeleitfähige Vergussmassen für Anwendungen, in denen Schutz und Thermal Management kombiniert werden sollen
Anforderungen an Vergussmassen
In Vergussprojekten entscheiden meist technische Anforderungen und Prozesssicherheit – lange bevor es um Preis und Gebindegröße geht:
Blasenfreiheit
Für Ex-Schutz-Anwendungen und Hochspannungsbereiche muss der Verguss nachweislich blasenfrei sein. Daraus ergeben sich klare Anforderungen an den Prozess, etwa Verguss unter Vakuum, Schräglage des Gehäuses, Vorwärmung der Baugruppe oder wärmeunterstützte Aushärtung.
Haftung oder nur Dichtheit?
Auf unpolaren Gehäusewerkstoffen wie PPE oder PP ist eine belastbare Haftung oft nur schwer erreichbar – und nicht in jedem Fall notwendig. Wenn die Dichtfunktion im Vordergrund steht, kann ein weiches Gel diese Aufgabe über Formschluss und Elastizität übernehmen.
Schrumpf und empfindliche Bauteile
Glaskörperchips, Ferrite und Keramikkondensatoren reagieren empfindlich auf Schrumpfspannungen. Da diese Werte in Datenblättern häufig nicht vollständig beschrieben sind, ist die Bewertung an der realen Baugruppe entscheidend.
Optik und Lichtechtheit
Bei LED-Anwendungen wird die Vergussmasse selbst zum optischen Bauteil. Vergilbung oder Trübung können die Lichtausbeute beeinträchtigen. Deshalb sind klare, lichtechte Silikone erforderlich – oder gezielt opake Systeme, wenn Sichtschutz gewünscht ist.
Taktzeit und Aushärtung
Taktzeit und AushärtungIn der Serienfertigung muss der Verguss zum definierten Zeitpunkt handhabbar sein. Wärmebeschleunigung oder schnell reagierende Systeme helfen dabei, Topfzeit und Taktzeit aufeinander abzustimmen.
Gebinde, Dosiertechnik, Sicherheit
Von Kleingebinden für Muster und Vorserie bis zu Großgebinden für die Serienfertigung: Materialgebinde, Dosiertechnik, Lagerbedingungen und Sicherheitsanforderungen müssen zum Prozess passen.
Der Vergussprozess im Überblick
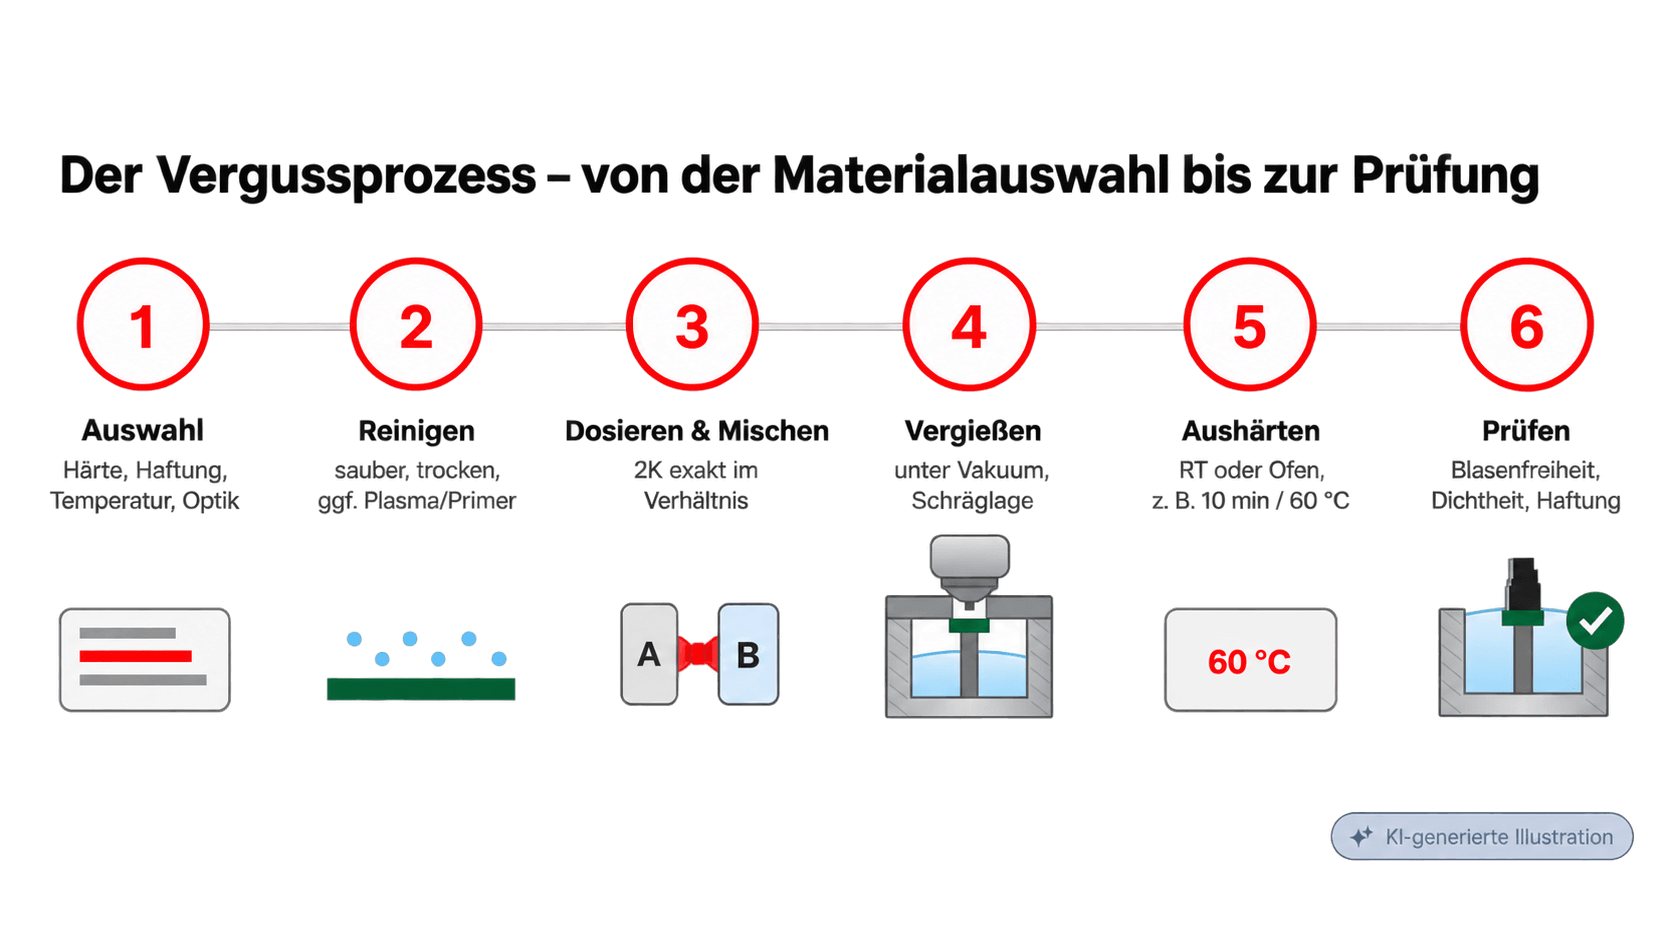
Ein prozesssicherer Elektronikverguss entsteht aus aufeinander abgestimmten Schritten. tewipack begleitet Sie von der Materialauswahl über Mustervergüsse bis zur Abstimmung mit dem Dosieranlagenbauer.
Bild: Auswahl, Reinigen, Dosieren und Mischen, Vergießen, Aushärten, Prüfen – jeder Schritt hat eigene Stellgrößen, die den Verguss blasenfrei und prozesssicher machen.
Aus der Praxis: Elektronikverguss in tewipack-Projekten
Diese Beispiele zeigen typische Anforderungen aus Projekten rund um den Verguss elektronischer Baugruppen mit SYLGARD™- und DOWSIL™-Produkten. Kunden- und Produktnamen Dritter werden nicht genannt.
Sensorik · Ex-Schutz
Vollverguss eines Touch-Bedienmoduls
Ein Anzeige- und Bedienmodul mit Touch-Funktion musste für die Ex-Schutz-Prüfung luftdicht verschlossen und vollständig vergossen werden. Das PPE-Gehäuse war unpolar, Haftung daher nicht gefordert – entscheidend war allein die Dichtheit. Die Masse wurde durch eine Bohrung im Gehäuseboden eingefüllt, die Verteilung über Schräglage unterstützt.
Lösung: DOWSIL™ 3-4207 Dielectric Tough Gel.
Prozess: Vakuumverguss, Ofenhärtung bei ca. +80 °C, optional 10 min bei +60 °C bis Linienende
Industrieelektronik
Vergießen von SMD-Baugruppen
Der Vergussprozess musste in einem separaten Fertigungsbereich neu aufgebaut und mit der Anlagentechnik abgestimmt werden.
Lösung: SYLGARD™ 170, zunächst im 10-kg-Kit, danach in regelmäßigen Serienabrufen.
Vorteil: UL 94 V-0, lange Topfzeit, gute Fließfähigkeit in in enge Bereiche
Sensorik · Entwicklung
Temperatursensor mit Glaskörperchip
Der Sensor war für einen Einsatzbereich von –40 °C bis +180 °C ausgelegt und wurde anschließend mit Schrumpfschlauch weiterverarbeitet. Der empfindliche Glaskörperchip durfte beim Aushärten nicht durch Schrumpfspannung belastet werden. Bemustert wurden ein Silikon-Vergusssystem und zwei Epoxidsysteme. Die Bewertung erfolgte über Eigenversuche an der Baugruppe.
Kandidat: SYLGARD™ 170
Bedarf: rund 500 kg pro Jahr
Beleuchtung · Sonderfahrzeuge
Verguss von LED-Strahlern
Die Vergussmasse durfte über die Lebensdauer nicht vergilben und sollte bei Raumtemperatur aushärten, da keine Ofenhärtung vorgesehen war.
Lösung: DOWSIL™ EI-2888 Primerless Silicone Encapsulant.
Bei LED-Anwendungen ist Lichtechtheit häufig die entscheidende Eigenschaft – nicht maximale Festigkeit.
Leiterplatten
Ein Material für über 120 Produkte
Ein Anwender vergießt Leiterplatten seit Jahren mit einem klaren 1K-RTV-Silikon aus der 310-ml-Kartusche – über mehr als 120 verschiedene Produkte hinweg.
Lösung: DOWSIL™ 3140 RTV Clear.
Produktempfehlungen zu Silikon-Vergussmassen
Hier finden Sie eine Auswahl bewährter Vergussmassen und Gele. Weitere Produkte stehen im Online-Shop unter SYLGARD™, DOWSIL™ sowie in der Kategorie Vergussmaterialien kaufen zur Verfügung.
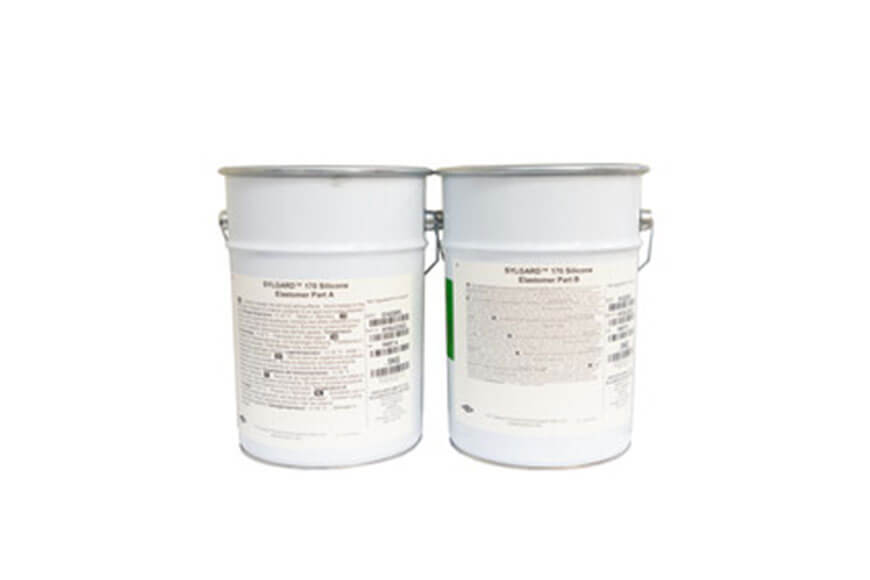
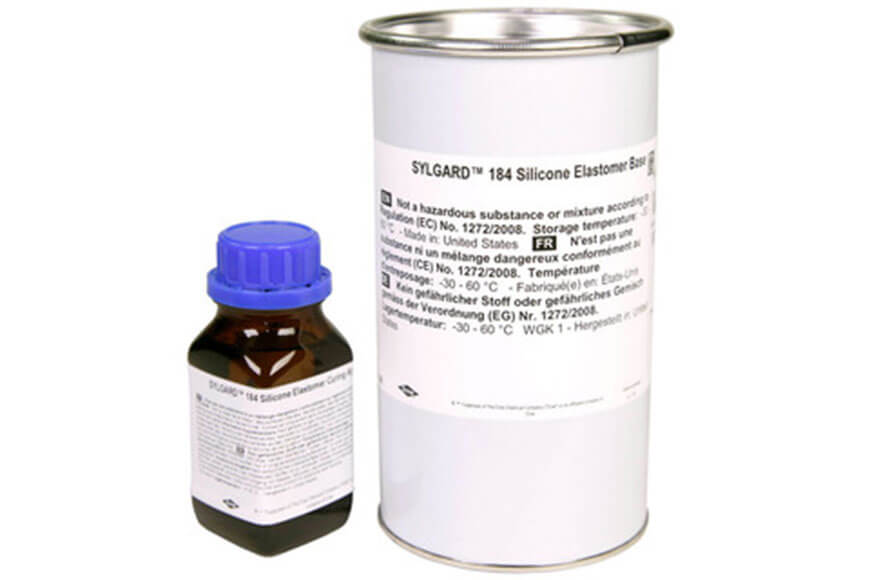
DOWSIL™ 3-4207 Dielectric Tough Gel in 7,2-kg- und 36,2-kg-Kits, SYLGARD™ 567 sowie Großgebinde bis zum 400-kg-Kit liefern wir auf Anfrage – bitte sprechen Sie uns an.


Ihr Ansprechpartner
Bei technischen Fragen zu Ihrer Anwendung oder unseren Produkten wenden Sie sich gerne an:
Philipp Dengel
Technischer Berater / Labor

Produktinfos zum Elektronikverguss herunterladen
Häufige Fragen
Silikon-Vergussmassen bleiben über einen sehr breiten Temperaturbereich flexibel, schrumpfen nur gering und eignen sich besonders für empfindliche elektronische Baugruppen mit Temperaturwechseln. Epoxide bieten hohe Festigkeit und Chemikalienbeständigkeit, härten jedoch deutlich härter aus. Polyurethane liegen in ihren Eigenschaften dazwischen. Die Auswahl hängt von Bauteilen, Gehäusewerkstoff, Einsatzumgebung und Prozessanforderungen ab.
Ein Silikongel ist sehr weich, fließt auch unter Bauteile, dichtet ohne ausgeprägte Haftung und lässt sich im Servicefall oft wieder entfernen. Ein Elastomer ist fester, bietet zusätzlichen mechanischen Schutz und kann zur Stabilität der Baugruppe beitragen. Welche Variante passt, hängt von Schutzfunktion, Reparierbarkeit und mechanischer Belastung ab.
Blasen entstehen typischerweise durch eingeschlossene Luft beim Mischen und Vergießen oder durch Ausgasen der Baugruppe. Bewährt haben sich Vakuumverguss, langsames Füllen, Schräglage des Gehäuses, Vorwärmung der Baugruppe und eine zum Prozess passende Viskosität der Vergussmasse. Bei Ex-Schutz-Anwendungen ist die Blasenfreiheit häufig eine zentrale Prozessanforderung.
Nicht in jedem Fall. Auf unpolaren Kunststoffen wie PPE, PE oder PP ist Haftung ohne Vorbehandlung oft nur schwer erreichbar. Wenn vor allem Dichtheit gefordert ist, kann ein weiches Gel diese Funktion über Formschluss übernehmen. Soll zusätzlich Haftung aufgebaut werden, kommen primerlos haftende Produkte oder geeignete Vorbehandlungen in Betracht.
Das hängt vom jeweiligen Material und vom Prozess ab. Viele 2K-Silikone härten bei Raumtemperatur in mehreren Stunden aus, lassen sich jedoch durch Wärme deutlich beschleunigen. In Serienanwendungen ist häufig eine schnelle Handhabungsfestigkeit gefragt. Dabei müssen Topfzeit, Dosiertechnik und Taktzeit zueinander passen.
Für Muster, Prototypen und Kleinserien eignen sich kleine Kits oder Kartuschensysteme. In der Serie kommen häufig größere Kits, Kannen oder Fassware in Verbindung mit 2K-Dosieranlagen zum Einsatz. Sinnvoll ist eine Abstimmung von Gebindegröße, Verbrauch, Lagerbedingungen und Anlagentechnik bereits in der frühen Projektphase.