
Klebelösungen für Anbauteile im Fahrzeugbau: Verkleidungen, Embleme, Zierleisten und Innenraum
Anwendungsfeld: Verarbeitung
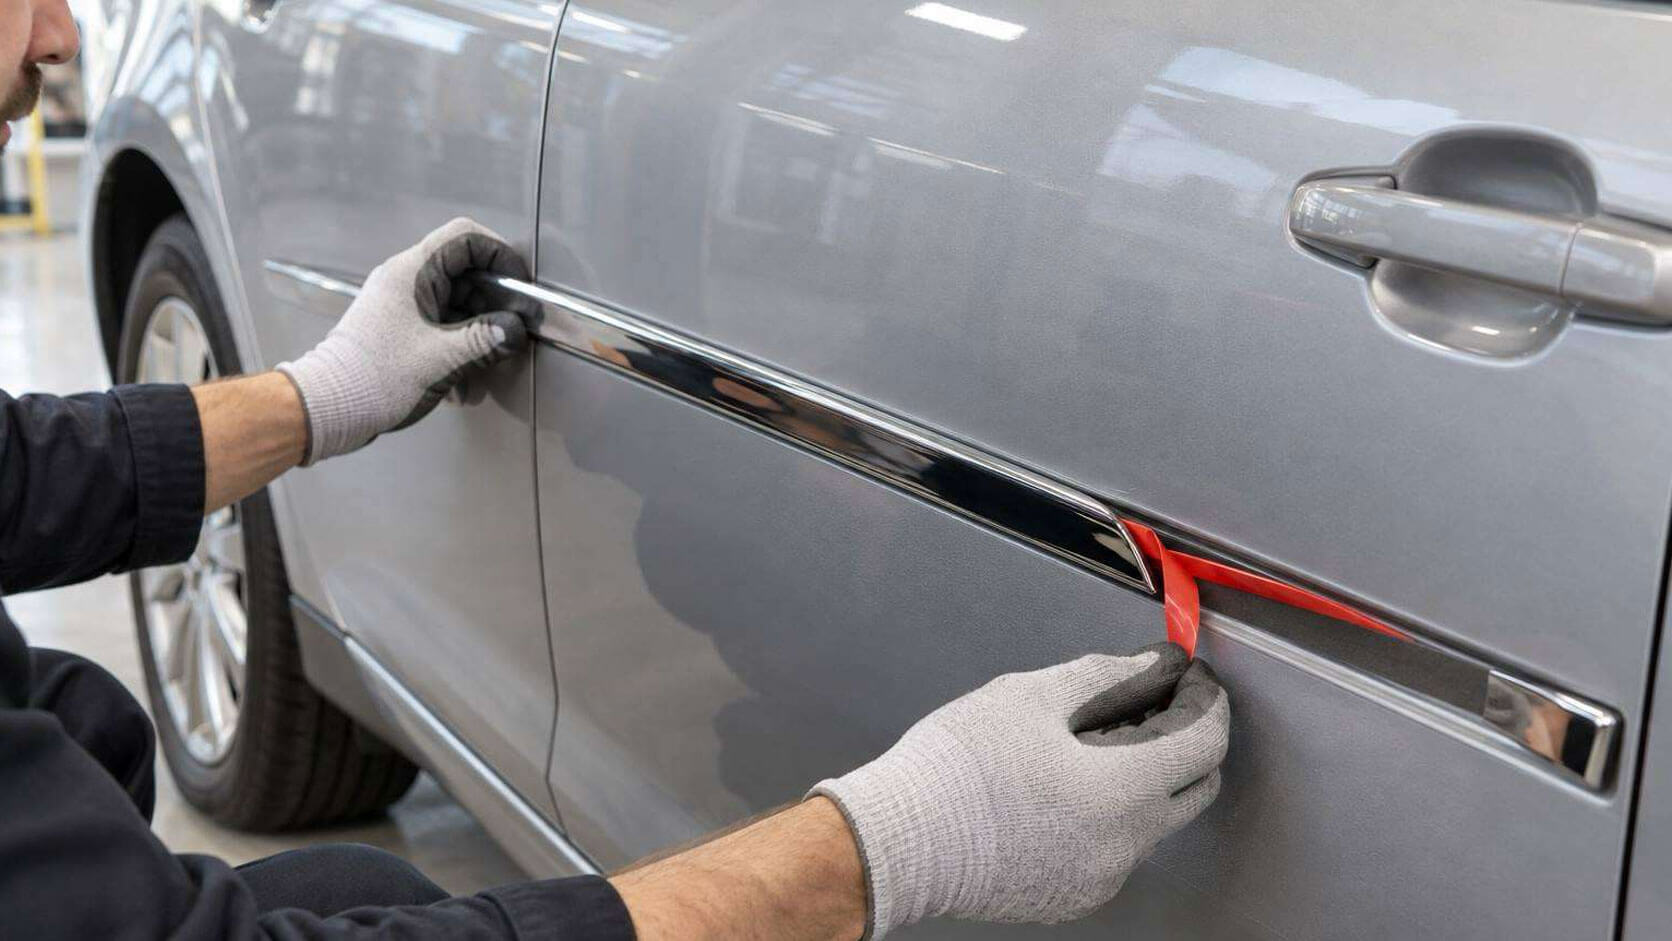
Bild: Präzises Ausrichten einer Chrom-Zierleiste an der Fahrzeugtür und anschließendes Abziehen der Schutzfolie des doppelseitigen Klebebands.
Anwendungsbeschreibung zu Anbauteilen im Fahrzeugbau
Anbauteile kleben statt schrauben und clipsen – Wozu?
Zierleisten, Embleme, Abdeckleisten, Kühlerfrontmasken, Innenverkleidungen und Bedieneinheiten sind sichtbare Bauteile, oft großflächig und direkt auf Lack, Kunststoff oder Aluminium montiert. Jede Schraube und jeder Clip erfordert einen Durchbruch in Karosserie oder Verkleidungsteil – mit möglichem Korrosionspfad, zusätzlichen Toleranzen und sichtbaren Befestigungspunkten. Im Nutzfahrzeug-, Caravan-, Bus- und Sonderfahrzeugbau kommt hinzu, dass sich Aufbauten im Betrieb verwinden und Anbauteile Bewitterung, Vibration sowie Temperaturwechsel dauerhaft standhalten müssen.
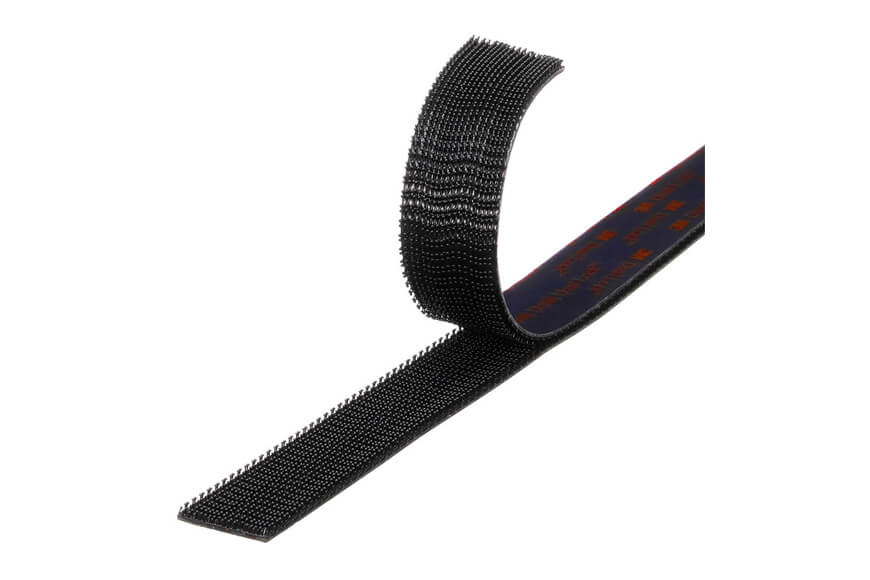
Klebtechnische Lösungen ersetzen diese Befestigungen gezielt: Acrylat-Schaumklebebänder tragen Leisten und Verkleidungen sofort und gleichen Toleranzen aus. Formstanzteile positionieren Embleme und Symbole passgenau. Wiederlösbare Pilzkopfverschlüsse halten Interieurteile servicefreundlich. 2K-Konstruktionsklebstoffe, Silikone und MS-Polymere übernehmen Kühlerfrontmasken, GFK-Profile und Karosserieteile aus der Dosieranlage. tewipack wählt gemeinsam mit dem Anwender das passende System je Anbaustelle, legt Primer und Reinigung fest und stimmt Gebinde, Anlage und Requalifizierung aufeinander ab.
Bei Anbauteilen im Fahrzeugbau entscheidet nicht die maximale Klebkraft, sondern die richtige Kombination aus Untergrund, Vorbehandlung, Toleranzausgleich und Montagefolge – am besten direkt am Fahrzeug festgelegt.
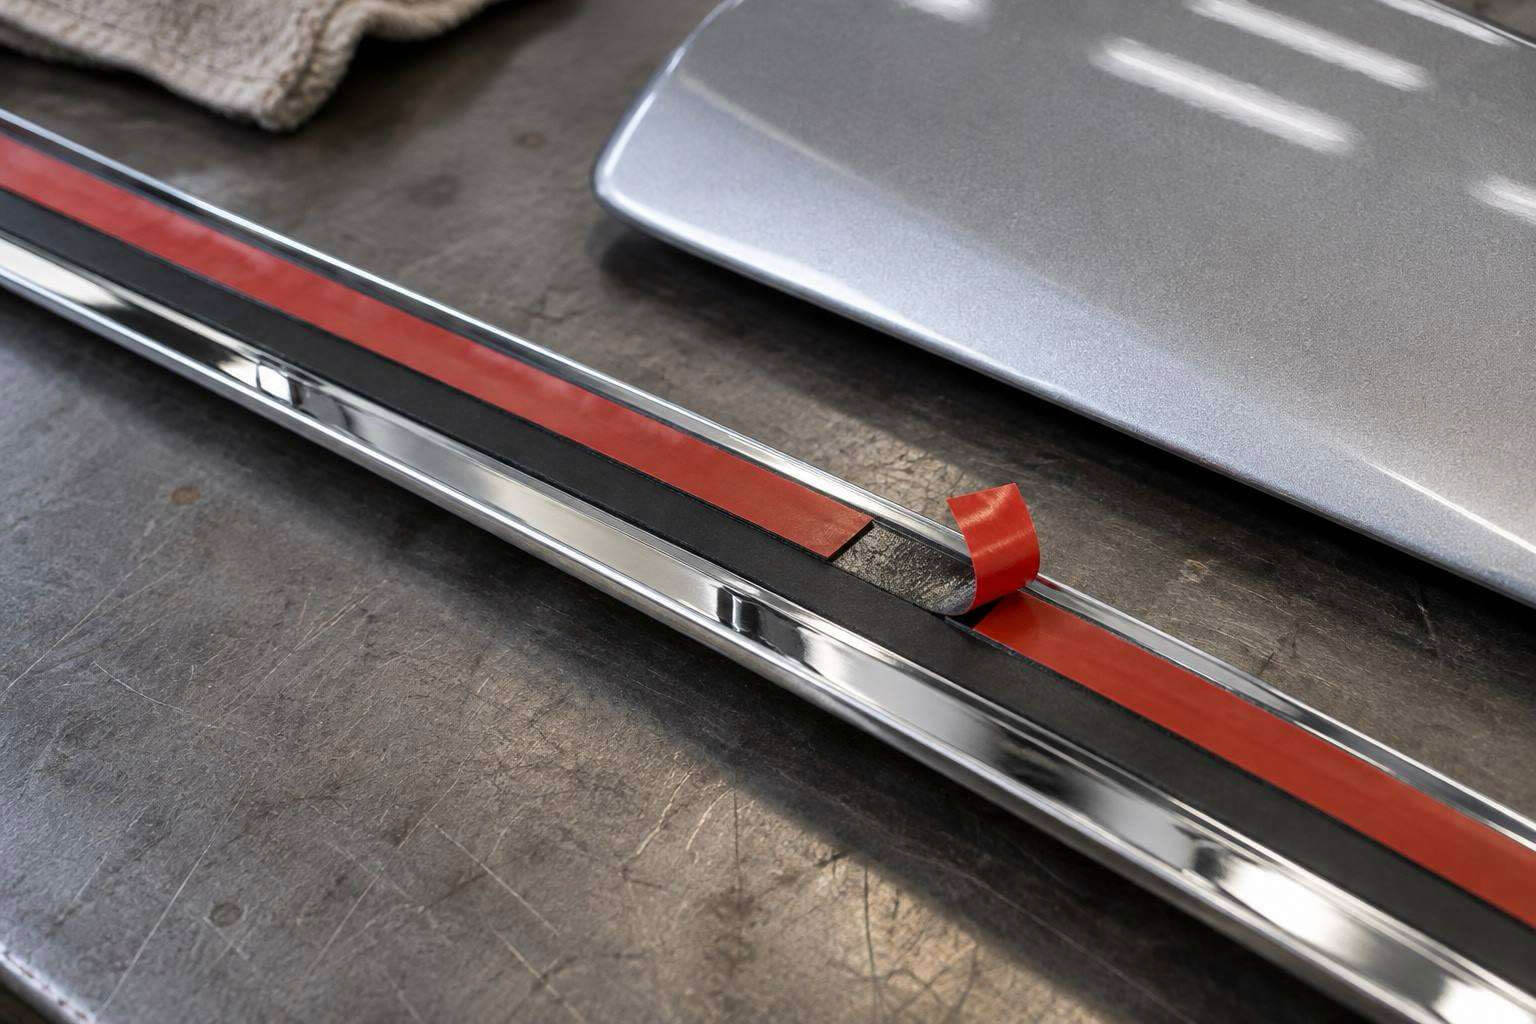
Für Anbauteile im Fahrzeugbau stehen 3M™ VHB™-Schaumklebebänder und Dual Lock™-Verschlüsse, selbstklebende Formstanzteile, DOWSIL™-Silikone, Körapop-MS-Polymere und Permabond®-Konstruktionsklebstoffe zur Verfügung – inklusive Primer, Reiniger und Konfektionierung mit Anfasslaschen. Eine Übersicht findet sich unter VHB™-Klebeband und Selbstklebende Formstanzteile.
Vorteile von geklebten Anbauteilen im Fahrzeugbau
Gegenüber Schrauben, Nieten und Clips bieten Klebebänder, Verschlusssysteme und Kleb-/Dichtstoffe an Fahrzeuganbauteilen folgende Vorteile:
- keine Durchbrüche in Karosserie und Verkleidung – kein Korrosionspfad, keine sichtbaren Befestigungspunkte
- Ausgleich von Toleranzen und Dehnungsunterschieden zwischen Aluminiumleiste, Kunststoffteil und Lack
- sofortige Handhabung mit Schaumklebeband, ohne Aushärtezeit am Band
- hohe Anfangsfestigkeit dispensierter Silikone hält großflächige Teile ohne Hilfsvorrichtung in Position
- elastische Kleb- und Dichtstoffe nehmen Verwindungen des Aufbaus dauerhaft auf
- wiederlösbare Pilzkopfverschlüsse machen Verkleidungen für Servicearbeiten abnehmbar
- Formstanzteile mit Anfasslaschen und Linerausschnitten beschleunigen die Montage am Band
- eine Materialplattform für mehrere Anbaustellen vereinfacht Qualifizierung und Lagerhaltung
- skalierbar vom Kartuschenauftrag bis zur vollautomatischen Applikation aus dem 250-kg-Fass
Anforderungen an Anbauteilverklebungen im Fahrzeugbau
In Projekten vom Pick-up bis zum Expeditionsfahrzeug entscheiden sechs Punkte über Haltbarkeit, Taktzeit und Freigabe:
Untergrund und Primer
ASA ist witterungsstabil, aber schwerer benetzbar als ABS; Pulverlack schwankt je nach Rezeptur und Einbrennbedingungen deutlich in der Oberflächenenergie; EPP und Polycarbonat sind niederenergetisch. Nach der Reinigung mit Isopropanol wurde der Primer in Projekten als eigener, verbindlicher Arbeitsschritt festgelegt – nicht nur als Option für schwierige Fälle.
Toleranzausgleich und Banddicke
PMMA auf Metall, unebene Korpusse und Verzug verlangen ein Schaumband mit ausreichender Dicke, das Relativbewegungen aufnimmt, statt sie in die Klebschicht zu leiten. Ein zu dünnes oder ungeeignetes Band reißt – bei einer Heckklappenverkleidung im Camper-Van war genau das der Ausfallgrund, bevor auf hochwertige Bänder in 2 bis 3 mm gewechselt wurde.
Anfangsfestigkeit und Taktzeit
Eine vollautomatisch geklebte Kühlerfrontmaske muss direkt nach dem Fügen ohne Fixierung in Position bleiben; Silikone mit hoher Anfangsfestigkeit leisten das aus dem 250-kg-Fass. Am Montageband zählt zugleich der Takt: Stanzteile und Bänder brauchen keine Aushärtezeit, Flüssigklebstoffe müssen mit Aushärtezeit und Viskosität zur Linie und zur Dosieranlage passen.
Konfektionierung
Anfasslaschen für den Liner, transparente Liner für spiegelbildlich eingesetzte Stanzteile und Linerausschnitte sind Montagehilfen, die über Reklamationsfreiheit am Band entscheiden. Eine nicht skalierte DXF-Datei führte zu einem falsch dimensionierten ersten Satz Stanzteile – erst eine bemaßte Zeichnung machte die Kontur eindeutig.
Vorgaben des Fahrzeugherstellers
Häufig sind Band oder Klebstoff vom Fahrzeughersteller spezifiziert und bereits qualifiziert. Dann liegt die Aufgabe in Vorbehandlung, Konfektionierung und Versorgungssicherheit – ebenso im Nachweis, wenn die Spezifikation beim Auftragsfertiger die Taktzeit nicht hält oder die Qualität an der sichtbaren Trennfuge nicht erreicht.
Versorgung und Requalifizierung
Abkündigungen, Nachfolgeversionen mit abweichender Haftung oder Fässer, die nicht per Luftfracht transportiert werden dürfen, gefährden die laufende Serie und erzwingen eine Requalifizierung beim Fahrzeughersteller. Zwei Ersatzbänder derselben Produktfamilie lassen sich in einem Zug requalifizieren – ein Vorgehen, das sich bei einem gepanzerten Fahrzeug bewährt hat.
Wie werden Anbauteile im Fahrzeugbau verklebt?
Lack, Kunststoff oder Aluminium werden mit Isopropanol oder einem Haftreiniger gereinigt – Reiniger mit fluoreszierendem Rückstand erlauben die Kontrolle der Benetzung unter UV-Licht. Auf ASA, Pulverlack oder niederenergetischen Kunststoffen folgt ein Primer als eigener Arbeitsschritt. Schaumklebebänder werden als Rolle oder Formstanzteil aufgebracht, das Anbauteil zunächst mit anliegendem Liner positioniert, der Liner über die Anfasslasche abgezogen und das Teil mit definiertem Druck angepresst; bei Radien unterstützt ein Abrollgerät. Pilzkopfverschlüsse werden mit einem doppelseitigen Klebeband vorfixiert und durch Zusammendrücken geschlossen. Silikone, MS-Polymere und 2K-Konstruktionsklebstoffe werden aus Kartusche, 5-kg-Eimer oder 250-kg-Fass per Handpistole oder Dosieranlage aufgetragen; MS-Polymere erhalten bei flächiger Verklebung zwischen dampfdichten Schichten einen Beschleuniger, damit sie durchhärten. Klimawechseltests und Haftprüfungen an Originalteilen sichern die Freigabe.
Aus der Praxis: Anbauteile im Fahrzeugbau in tewipack Projekten
Aus über 1.000 dokumentierten Klebeanwendungen der Projekthistorie stammen diese Beispiele für Verkleidungen, Embleme, Zierleisten und Innenraumteile. Kunden- und Produktnamen Dritter werden nicht genannt.
Pick-up
Selbstklebende Abdeckleisten aus ABS-ASA
Abdeckleisten für die Ladewände eines Pick-up-Fahrzeugs werden selbstklebend ausgerüstet; die Leisten bestehen aus ABS-ASA, die zu beklebende Seite aus ASA. Das Klebeband war vom Fahrzeughersteller vorgegeben, die eigentliche Aufgabe lag in Vorbehandlung und Konfektionierung: ASA ist witterungsstabil, aber schwerer benetzbar als ABS, weshalb nach der Isopropanol-Reinigung ein Primer als eigener Schritt festgelegt wurde. Die Klebestreifen erhielten zusätzlich Anfasslaschen als Montagehilfe für die Abziehfolie.
Lösung: 3M™ Automotive Acrylic Foam PT 1100 mit Primer 3M™ 4298UV und Anfasslaschen aus 3M™ 5699 oder 5300.
Untergrund: ASA, schwerer benetzbar als ABS
Geländewagen (Elektro)
Kühlerfrontmaske vollautomatisch geklebt
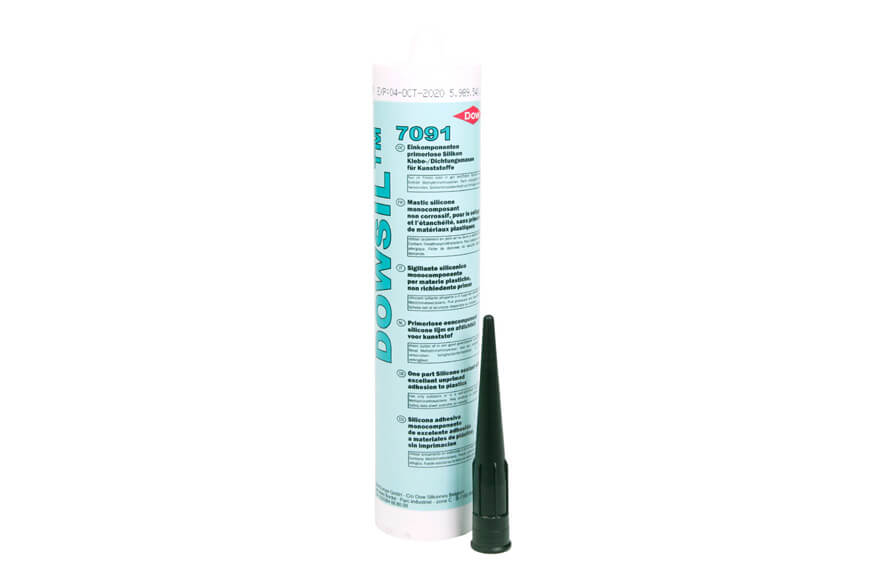
Eine Kühlerfrontmaske an einem Geländewagen in Elektroausführung wird im Werk vollautomatisiert mit Silikon aus 250-kg-Fässern verklebt. Die Applikation verlangt über die gesamte Fassentnahme konstante Verarbeitungseigenschaften; gefordert war zudem eine hohe Anfangsfestigkeit, damit das großflächige Bauteil direkt nach dem Fügen ohne zusätzliche Fixierung und ohne Hilfsvorrorrichtung in Position bleibt, bis das Silikon über die Luftfeuchte durchhärtet.
Lösung: DOWSIL™ 7091 schwarz und DOWSIL™ 7092 schwarz aus dem Fass.
Gebinde: 250-kg-Fass
Anforderung: High Green Strength
Automobil
Aluminium-Zierleisten und Embleme
Interieurleisten aus Aluminium und Embleme werden im Sichtbereich auf Kunststoff- und Lackuntergründe geklebt; ein zweites Projekt verklebt Aluminium-Zierleisten an Karosserieteile. Gesucht war jeweils ein zweikomponentiger Konstruktionsklebstoff für Aluminium auf Kunststoff, Lack und Karosseriefläche. Beide Anwendungen laufen über maschinelle Dosierung aus dem 5-kg-Eimer beziehungsweise Hobbock statt aus der Kartusche und gingen nach der Bemusterung direkt in die Serienbelieferung.
Lösung: Permabond® MT3821, zähelastischer 2K-Konstruktionsklebstoff, in beiden Projekten.
Gebinde: 5-kg-Eimer / Hobbock über Dosieranlage
Fahrzeugsitze
Logo-Stanzteile mit beidseitig transparentem Liner
Selbstklebende Stanzteile aus PVC befestigen Logos auf Fahrzeugsitzen und werden spiegelbildlich für linke und rechte Sitzseite verwendet – deshalb ein beidseitig transparenter PET-Liner mit rechteckigem Ausschnitt. Der erste Satz fiel zu groß aus, weil die gelieferte DXF-Datei nicht skaliert war; erst nach Rückfrage und einer bemaßten Zeichnung waren die Maße eindeutig. Der beidseitig transparente Liner ist funktional begründet: Nur so lässt sich dasselbe Stanzteil für beide Sitzseiten verwenden.
Lösung: Formstanzteile aus 3M™ VHB™ GPH 110 mit transparentem Liner und Ausschnitt; Serienbestellung erfolgt.
Stanzkontur immer über bemaßte Zeichnung freigeben
Expeditionsfahrzeuge
GFK-Profile am Kanbinenaufbau
GFK-Profile werden im Aufbau von Expeditionsfahrzeugen auf Lkw-Fahrgestell großflächig verklebt. Der Aufbau verwindet sich im Gelände erheblich; die Verbindungen müssen diese Bewegung unter Bewitterung dauerhaft aufnehmen, ohne die GFK-Deckschicht zu überlasten. Eingesetzt werden ein einkomponentiges MS-Polymer mit Beschleuniger für die großflächigen Kabinenverklebungen und ergänzend ein 2K-Polyurethan; die Bestellungen erfolgen bedarfsbezogen je Fahrzeugprojekt.
Lösung: Körapop 225 mit Köracur TH 650 sowie Körapur 666; bedarfsbezogene Bestellungen.
Belastung: Verwindung und Bewitterung
Mobilkrane
Verkleidungen und Anbauteile am Fahrzeug
An Mobilkranen werden Verkleidungen und Anbauteile am Fahrzeug mit doppelseitigen Schaumklebebändern verschiedener Serien befestigt. Bewitterung, Vibration, große Bauteile sowie lackierte und unlackierte Untergründe treffen aufeinander; die Anforderungen unterscheiden sich je Anbaustelle deutlich. Die Bandauswahl ließ sich deshalb nicht am Schreibtisch treffen, sondern nur in einem Termin direkt am Fahrzeug, bei dem jede Anbaustelle einzeln bewertet wurde.
Lösung: 3M™ VHB™ 5952 in 19 mm Breite; weitere VHB™-Serien standen zur Wahl.
Bandauswahl am Fahrzeug, nicht am Datenblatt
Produktempfehlungen
Hier eine kleine Auswahl an Klebebändern, Verschlüssen und Kleb-/Dichtstoffen für Fahrzeuganbauteile – in unserem Online Shop können Sie alle verfügbaren Produkte in den Kategorien VHB™-Klebebänder, Druckverschlüsse und Silikone kaufen.
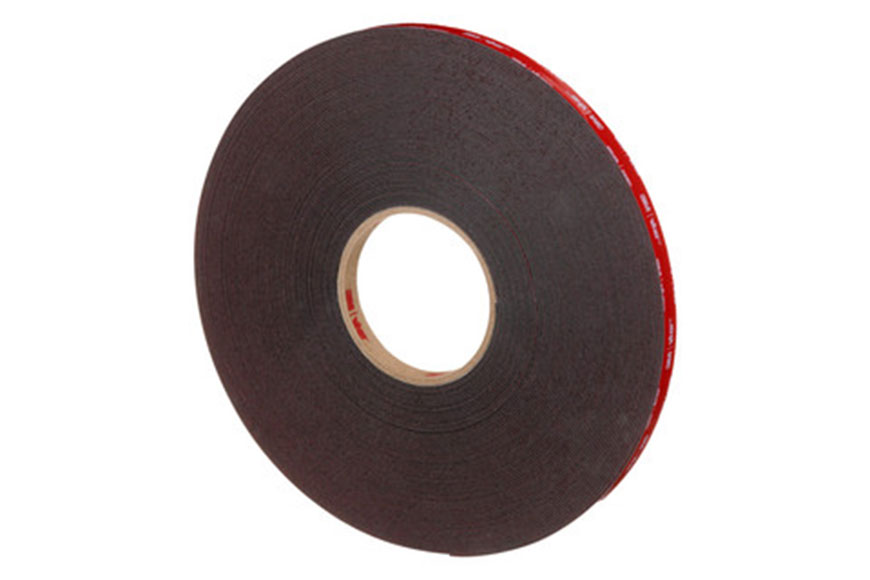
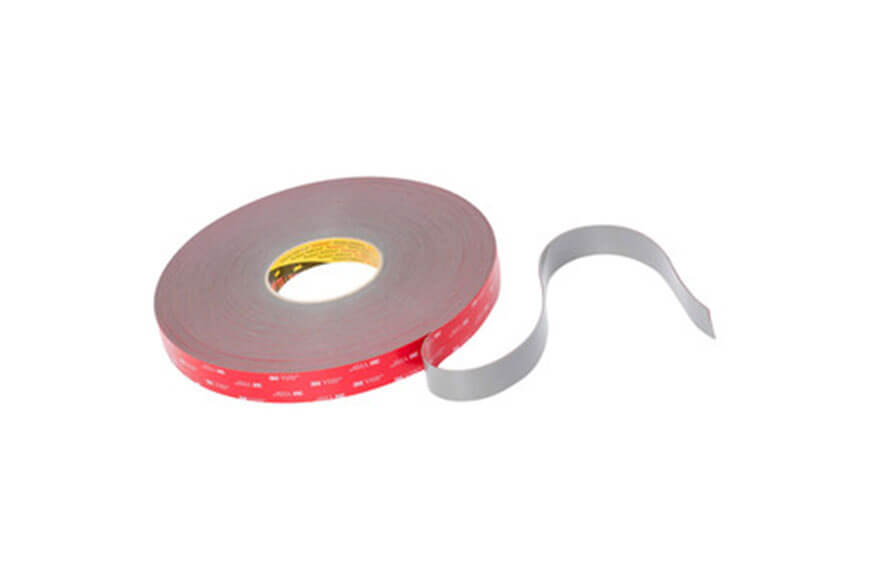
3M™ Automotive Acrylic Foam PT 1100 und 5605, Primer 3M™ 4298UV, 3M™ VHB™ 4912F/4959F in 2 und 3 mm, Dual Lock™ 250, DOWSIL™ 7092, Körapur 666, Köracur-Beschleuniger und Permabond® MT3821 im 5-kg-Eimer sind auf Anfrage erhältlich – ebenso Formstanzteile nach Zeichnung. Branchenbeispiele finden sich unter Automotive-Zulieferer, Caravan- und Wohnmobilbau, Bus und Bahn und Sonderfahrzeugbau.

Ihr Ansprechpartner
Bei technischen Fragen zu Ihrer Anwendung oder unseren Produkten wenden Sie sich gerne an:
Philipp Dengel
Technischer Berater / Labor

Produktinfos zu Anbauteilen im Fahrzeugbau herunterladen
Häufige Fragen
Die Dicke richtet sich nach Toleranzen, Unebenheit des Untergrunds und Dehnungsunterschieden der Werkstoffe. Für Embleme auf ebenem Lack genügen dünne Schaumbänder um 0,4 mm; Zierleisten und Verkleidungen liegen typischerweise bei 1,1 mm; PMMA auf Metall oder unebene Korpusse verlangen 2 bis 3 mm. Ein zu dünnes Band leitet die Spannung in die Klebschicht, ein ungeeignetes Band kann reißen. Die passende Dicke sollte immer am Bauteil festgelegt werden.
Nicht immer, aber häufiger als erwartet. ASA ist schwerer benetzbar als ABS, Pulverlack schwankt je nach Rezeptur und Einbrennbedingungen in der Oberflächenenergie, EPP und Polycarbonat sind niederenergetisch. In Projekten wurde der Primer nach der Isopropanol-Reinigung als eigener Schritt festgelegt, sobald der Untergrund kritisch war. Bei vorgegebenem Band bleibt der Primer oft der wichtigste Hebel für zuverlässige Haftung.
Mit wiederlösbaren Pilzkopfverschlüssen wie 3M™ Dual Lock™. Zwei Streifen mit Pilzköpfen rasten ineinander, halten die Verkleidung sicher und lassen sich für Wartung zerstörungsfrei trennen. Die Streifen werden mit einem doppelseitigen Klebeband auf Verkleidung und Träger vorfixiert; Bandbreite und Kopfdichte richten sich nach Gewicht und Fläche. So entfallen Schrauben, Nieten und Durchbrüche im Verkleidungsteil.
Das Material muss über die gesamte Fassentnahme konstante Verarbeitungseigenschaften liefern, und die Anfangsfestigkeit muss so hoch sein, dass ein großflächiges Teil wie eine Kühlerfrontmaske ohne Hilfsvorrichtung in Position bleibt. Gebinde und Anlage müssen zusammenpassen – bei Sonderformaten wie SEMCO-Kartuschen ist gegebenenfalls ein Abfüllpartner nötig. Fässer sind zudem nicht luftfrachtfähig, was die Versorgungsplanung beeinflusst.
Eine Requalifizierung beim Fahrzeughersteller wird nötig – und die Nachfolgeversion kann sich anders verhalten als das Original. In einem Karosserieprojekt fielen Haftung und Festigkeit nach dem Wechsel auf die Nachfolgeversion deutlich ab. Bewährt hat sich, zwei Ersatzprodukte derselben Produktfamilie zu wählen, damit sie in einem Zug geprüft werden können, und Restbestände sowie Umstellungszeitpunkte über alle Standorte zu synchronisieren.
Hier wirken kurzzeitig Schmelzetemperatur und Einspritzdruck auf die Klebschicht; entscheidend ist nicht die Endfestigkeit, sondern dass sich das Emblem beim Einspritzen nicht verschiebt. Dünne Transferklebebänder wie 3M™ 467MP und 9460 hielten in einem Projekt den Temperaturen im Spritzprozess gut stand. Die Klebschicht bleibt anschließend im Bauteil und muss deshalb mit dem Umspritzmaterial verträglich sein.