
Selbstklebende Formstanzteile, Klebeteile und Klebepads nach Zeichnung
Anwendungsfeld: Verarbeitung
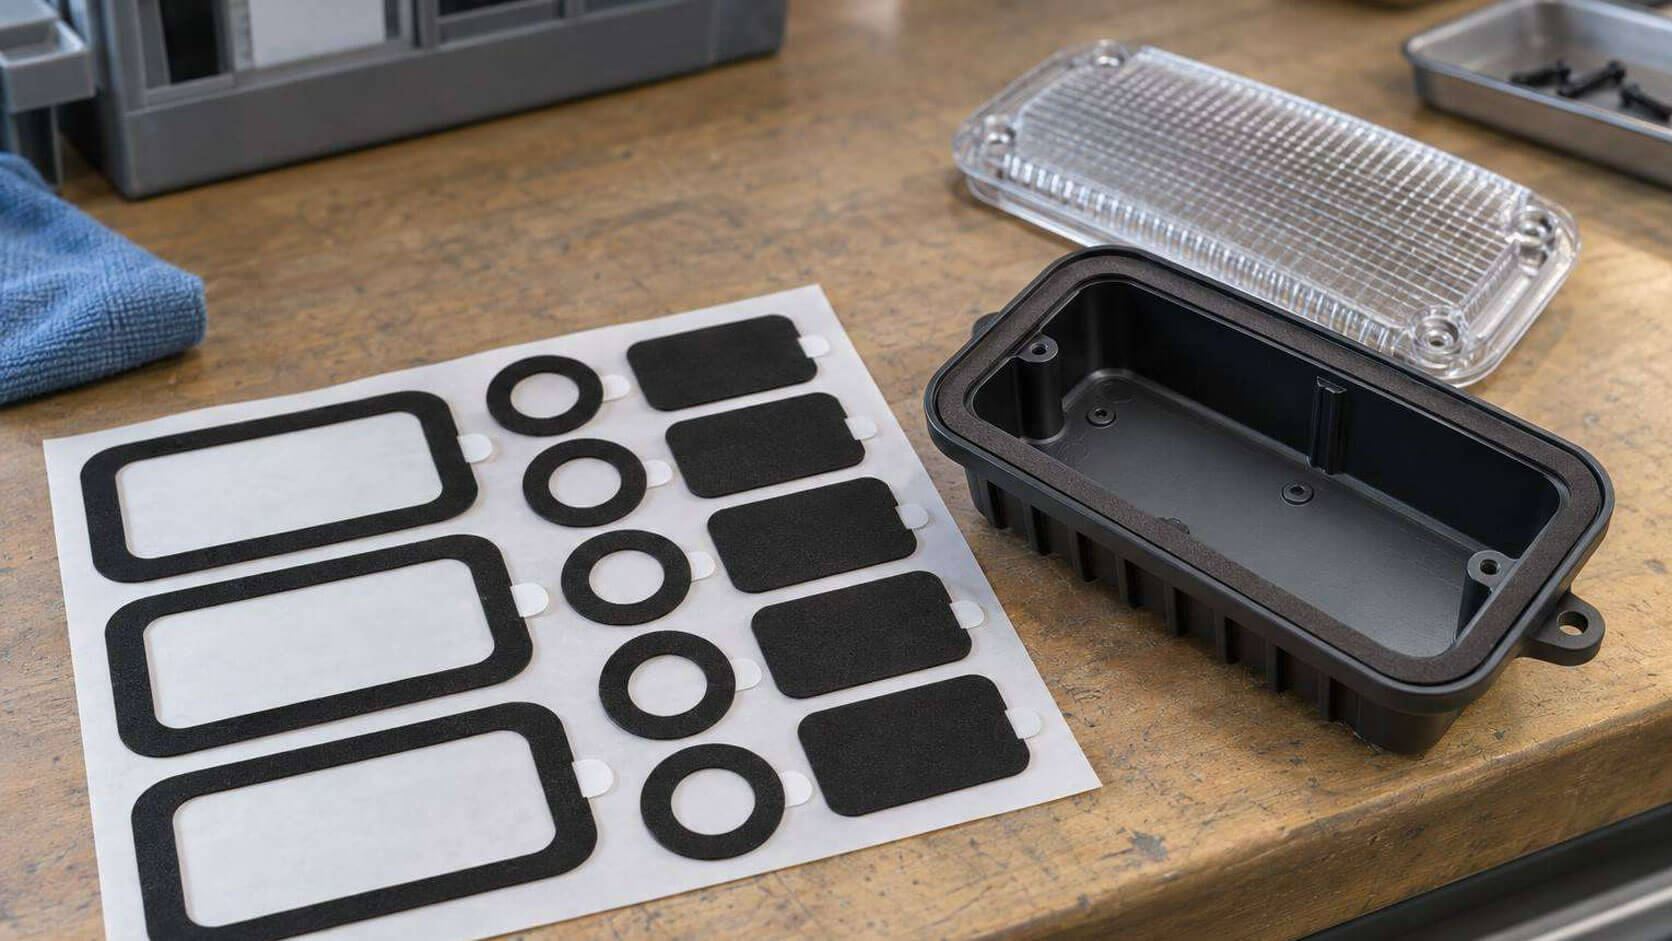
Bild: Gestanzte Klebeteile in verschiedenen Konturen – Ring, Rechteck mit Anfasslasche, gebogenes Pad – auf einem Trägerliner, daneben ein Kunststoffgehäuse als Fügeteil
Anwendungsbeschreibung zu selbstklebenden Formstanzteilen
Klebeteile in passender Kontur – Wofür werden sie eingesetzt?
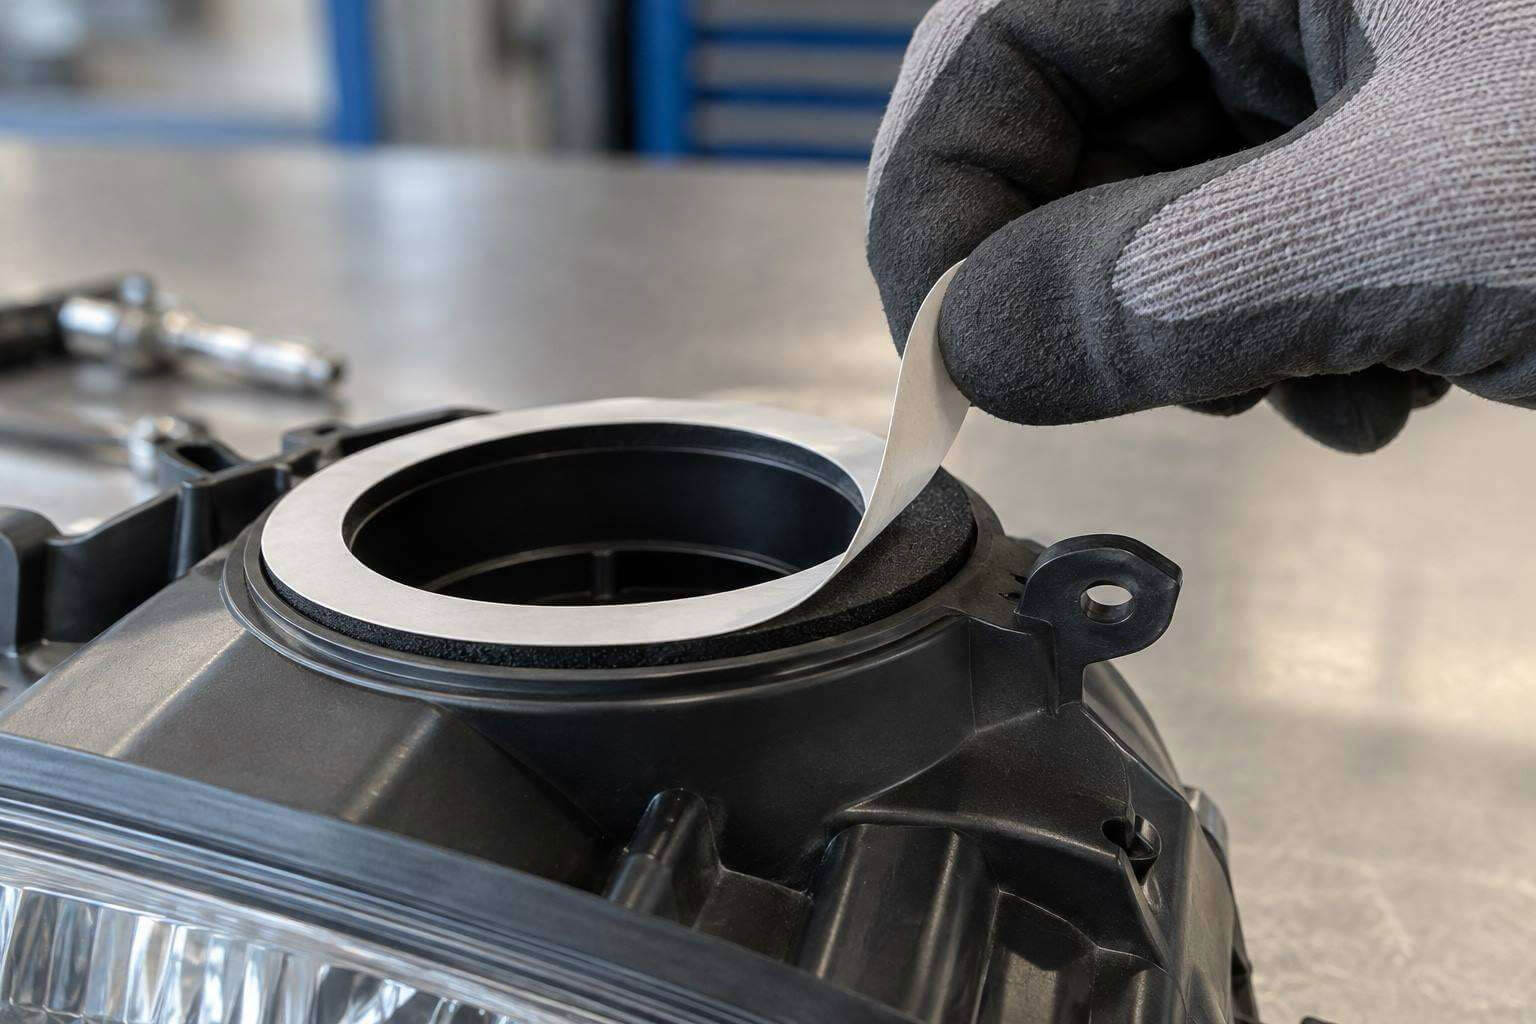
Ob Duschkopf mit gebogener Klebefläche, Ring um die Abdeckscheibe einer Leuchte oder Klebepad für die Beleuchtung im U-Bahn-Wagen: Immer dann, wenn ein gerades Klebeband Falten wirft, von Hand zugeschnitten werden müsste oder Flüssigklebstoff keinen sauberen, wiederholbaren Auftrag ermöglicht, spielt das Formstanzteil seine Stärken aus. Es wird aus doppelseitigem Klebeband, Schaumband, Transferfilm sowie auf Wunsch auch aus Aluminium- oder Polyimidfolie exakt in der Kontur des Bauteils gefertigt – für die Serie gestanzt, für Muster und Kleinserien gelasert. Das Teil passt sich spannungsfrei an, die Klebschicht bleibt gleichmäßig und der Auftrag reproduzierbar.
Formstanzteile machen Produkte montagefreundlich und selbstklebend. Liner abziehen, positionieren, andrücken – entscheidend ist dabei nicht nur die Haftung, sondern auch die Verarbeitbarkeit im Prozess. Eine Anfasslasche am Liner, die richtige Lage der Teile auf dem Trägerpapier oder eine Transportlochung für die automatisierte Zuführung erleichtern Handmontage, Konfektionierung und maschinelles Spenden deutlich. tewipack begleitet von der Auswahl des passenden Bands über die Prüfung der Zeichnung bis zur Muster- und Serienlieferung als Bogen, Rolle oder Einzelteil. Das reicht in der Praxis vom Dekorteil aus verchromtem ABS bis zum Befeuchtermodul einer Brennstoffzelle.
Ein Stanzteil muss nicht nur haften, sondern sich auch sicher greifen, spenden und lagerichtig aufsetzen lassen. Kontur, Liner und Anfasslasche gehören deshalb von Anfang an zur Auslegung.
tewipack fertigt selbstklebende Formstanzteile aus dem gesamten Sortiment an doppelseitigen Klebebändern von 3M™ und Nitto – von der Zeichnungsprüfung über Lasermuster bis zur Serienlieferung als Bogen, Rolle oder Einzelteil.
Vorteile von selbstklebenden Formstanzteilen
Gegenüber Rollenware, Handzuschnitt und Flüssigklebstoff bieten Formstanzteile folgende Vorteile:
- exakte Kontur nach Zeichnung oder CAD-Daten – auch gebogen, ringförmig oder mit Aussparungen
- gleichmäßige, definierte Klebschichtdicke ohne Dosiertechnik und ohne Aushärtezeit
- saubere Kanten ohne Klebstoffaustritt, auch an fluidführenden Kanälen oder im Sichtbereich
- Anfasslasche, Transportlochung und definierte Lage auf dem Liner erleichtern Handmontage und automatisierte Zuführung
- Laserschnitt für Prototypen und Kleinserien ohne Werkzeugkosten, Stanzwerkzeug für wirtschaftliche Serienfertigung
- große Werkstoffauswahl: Acrylatschaum, PE-Schaum, Transferfilm, Aluminium-, Polyimid- und Schutzfolien, Elastikpuffer
- Sonderausführungen mit Brandschutzzulassung, für niederenergetische Kunststoffe oder als Laminat aus zwei Bändern
- Lieferformen passend zum Prozess: A4-Bogen, Großbogen, Endlosrolle oder Einzelteil, ein- oder beidseitig gelinert
Anforderungen an selbstklebende Formstanzteile
In Stanzteilprojekten für Sanitär, Elektronik, Fahrzeugbau und Konsumgüter entscheiden vor allem diese sechs Punkte über Funktion, Wirtschaftlichkeit und Zeitplan:
Werkstoffpaarung
Verchromtes ABS auf PC/ABS, Polycarbonat auf Polyamid, POM mit Formtrennmittel oder glasfaserverstärktes PA6 mit rauer Oberfläche: Das Klebeband muss auf beiden Seiten sicher haften. Niederenergetische Kunststoffe erfordern häufig LSE-Typen oder Primer – eine Vorbehandlungsanlage rechnet sich bei kleinen Stückzahlen oft nicht.
Materialstärke
Dünn für maßhaltige Fugen an Lab-on-a-Chip-Bauteilen und Dekorteilen, dicker für den Ausgleich von Spaltmaßen und Wärmeausdehnung zwischen Stahl und PBT. Wird die Stärke von 0,8 auf 0,4 mm reduziert, sinkt auch die Fähigkeit zum Toleranzausgleich deutlich.
Kontur und Handhabung
Runde Bauteile benötigen gebogene Stanzkonturen, sonst wirft das Band Falten. Anfasslasche, Fingerlift und die Lage der Teile auf dem Trägerpapier bestimmen, ob sich das Teil sicher greifen und lagerichtig aufsetzen lässt – in der Handmontage ebenso wie in der Konfektionierung durch eine Werkstatt für Menschen mit Behinderung.
Zulassungen
Im Schienenfahrzeugbau ist die Brandschutzzulassung oft ein Ausschlusskriterium und grenzt die Bandauswahl ein, bevor die eigentliche klebtechnische Bewertung beginnt. Bei Frontfolien kann eine UL-Listung des Klebefilms die Auswahl zusätzlich einschränken. Zulassungsnachweise sollten deshalb früh mit dem Hersteller geklärt werden.
Losgröße und Werkzeug
Lasermuster eignen sich für A-Muster und Prototypen, das Stanzwerkzeug für die Serie. Bei kleinen Losgrößen rechnet sich ein Werkzeug oft nicht – dann sind Bögen oder Rollenmaterial zum eigenen Zuschnitt der wirtschaftlichere Weg. Für Musterphasen lassen sich bei Bedarf auch kleine Mengen aus laufenden Chargen bereitstellen.
Abkündigungen
Wird ein Band aus dem Sortiment genommen, gibt es selten eine direkte Alternative. Ist die ursprüngliche Auswahl nicht dokumentiert, muss das Anforderungsprofil erneut ermittelt werden. Andernfalls drohen Ablösungen, etwa wenn ein Ersatzband auf rauer PA6-GF-Oberfläche nicht gleichwertig haftet.
Wie werden Formstanzteile ausgelegt und gefertigt?
Am Anfang stehen Zeichnung oder CAD-Datei mit Kontur, Werkstoffen der Fügepartner, gewünschter Materialstärke und Stückzahl. Auf dieser Basis wird das passende Material ausgewählt – etwa Acrylatschaum für Toleranzausgleich und Dauerlast, Transferfilm für dünne und maßhaltige Fugen, PE-Schaum für Dekor- und Montageanwendungen oder Spezialfolien für Isolation und Abschirmung. Für Muster und Kleinserien werden die Teile per Laser geschnitten, ohne Werkzeugkosten. In der Serie kommt ein Stanzwerkzeug zum Einsatz. Anfasslasche, Transportlochung und die Anordnung der Teile auf Bogen oder Endlosrolle richten sich nach dem Montageprozess – von Hand, mit Applikator oder automatisiert. Vor der Applikation werden die Fügeflächen gereinigt, das Teil positioniert, angedrückt und der zweite Liner erst unmittelbar vor dem Fügen abgezogen. Zugversuche an Originalbauteilen schaffen zusätzliche Sicherheit bei der Freigabe.
Aus der Praxis: Formstanzteile in tewipack-Projekten
Aus über 1.000 dokumentierten Klebeanwendungen der Projekthistorie stammen diese Beispiele für gestanzte und gelaserte Klebeteile. Kunden- und Produktnamen Dritter werden nicht genannt.
Brennstoffzelle
ABS-Platten zu einem Befeuchtermodul kleben
Einzelne ABS-Platten werden zu einem Modul gefügt, das der Zuluft einer Brennstoffzelle Feuchtigkeit entzieht oder zuführt. Gefordert war ein doppelseitiges Klebeband für niederenergetische Kunststoffe, als Stanzteil für A-Muster und zusätzlich als Rollenware im Prototypenbau. Die Festigkeit wurde über Zugversuche nachgewiesen. In der Musterphase mussten wiederholt kleine Mengen bereitgestellt werden – zunächst als Bögen, später als ungeschnittenes Material aus der laufenden Charge.
Lösung: 3M™ 9471LE als Stanzteil und Rollenware; Serienerprobung ab 2028 vorgesehen.
Nachweis: Zugversuche an Stanzteilen
Stand: Prototypenbau läuft
Schienenfahrzeuge
Klebepads für die Beleuchtung im U-Bahn-Wagen
Die Spitzenbeleuchtung in U-Bahn-Wagen wird mit gestanzten Pads aus doppelseitigem Schaumklebeband befestigt. Im Schienenfahrzeugbau war die Brandschutzzulassung das ausschlaggebende Kriterium und grenzte die Bandauswahl ein, bevor weitere klebtechnische Fragen bewertet wurden. Die erste Stufe umfasste rund 1.000 Pads, Folgeaufträge schlossen sich an. Das gestanzte Pad wird ohne zusätzliches Werkzeug aufgebracht, die Kontur ist auf die Aufnahme der Leuchte abgestimmt.
Lösung: 3M™ VHB™ 5958FR, flammgeschützt, als gestanztes Klebepad.
Erste Stufe: ca. 1.000 Pads
Kriterium: Brandschutzzulassung Schienenverkehr
Sanitär
Duschköpfe mit gebogenem Formstanzteil fügen
Metall und Kunststoff werden an Duschköpfen mit einem doppelseitigen Schaumklebeband verbunden, das als Formstanzteil in gebogener Kontur gefertigt wird. Ein gerades Band würde auf der runden Fläche Falten werfen, das vorgeformte Stanzteil legt sich dagegen spannungsfrei an. Gefordert war eine dauerhafte Nassbeständigkeit im Sanitärbereich – ähnlich wie bei einem früheren Projekt mit gestanzten Klebeteilen für Glas auf Metall an Armaturen.
Lösung: 3M™ VHB™ 4936 als Formstanzteil in gebogener Kontur.
Fügepartner: Metall / Kunststoff
Anforderung: dauerhafte Nassbeständigkeit
Bedienelemente
Dekorteil aus verchromtem ABS auf PC/ABS
Ein Dekorteil aus verchromtem ABS wird rückseitig auf ein PC/ABS-Gehäuse geklebt. Verchromtes ABS ist glatt und wenig benetzbar, PC/ABS verhält sich anders – das Band muss auf beiden Seiten sicher haften und darf bei einem sichtbaren Dekorteil nicht durchdrücken. Geliefert wird das Stanzteil in 0,5 mm Stärke als A4-Bogen oder Rollenware, Muster entstanden per Laserschnitt nach Zeichnung.
Lösung: Stanzteil aus Nitto 5790.
Stärke: 0,5 mm
Lieferform: A4-Bogen oder Rollenware
Aluminiumblenden
Verklebung ohne Plasmavorbehandlung
Blenden aus Aluminium sollen mit gestanzten Klebeteilen montiert werden. Versuche zeigten, dass die Verklebung mit dem bemusterten Montageklebeband ohne Plasmavorbehandlung funktioniert. Der eigentliche Vorteil liegt im entfallenden Prozessschritt: Eine Inline-Plasmaanlage bedeutet Investition, Platzbedarf und zusätzlichen Überwachungsaufwand. Bemustert wurde ein Montageklebeband mit PE-Schaumträger als Stanzteil, das Unebenheiten der Blendenaufnahme ausgleicht.
Befund: Nitto 5790 als Stanzteil haftet auf den Aluminiumblenden ohne Plasma.
Entfällt: Inline-Plasmaanlage
Konsumgüter
Stanzteile mit Anfasslasche für die Konfektionierung
Stanzteile mit Anfasslasche für die Konfektionierung Produkte sollen mit Formstanzteilen aus doppelseitigem Klebeband selbstklebend ausgerüstet werden; die Konfektionierung übernimmt eine Werkstatt für Menschen mit Behinderung. Das Stanzteil muss sich so einfach wie möglich verarbeiten lassen. Die Anfasslasche am Liner ist hier kein Komfortmerkmal, sondern Voraussetzung: Die Greifbarkeit entscheidet, ob der Prozess zuverlässig läuft. Bedarf ab 20.000 Stück.
Vorgesehen: Nitto TR 5320 F, wahlweise mit oder ohne Anfasslasche bemustert.
Bedarf: ab 20.000 Stück
Merkmal: Anfasslasche am Liner
Produktempfehlungen zu Formstanzteilen
Hier eine kleine Auswahl an Klebebändern, aus denen wir Formstanzteile fertigen – in unserem Online-Shop können Sie alle verfügbaren Produkte in der Kategorie Doppelseitige Klebebänder kaufen; Stanzteile nach Zeichnung fragen Sie direkt bei uns an.
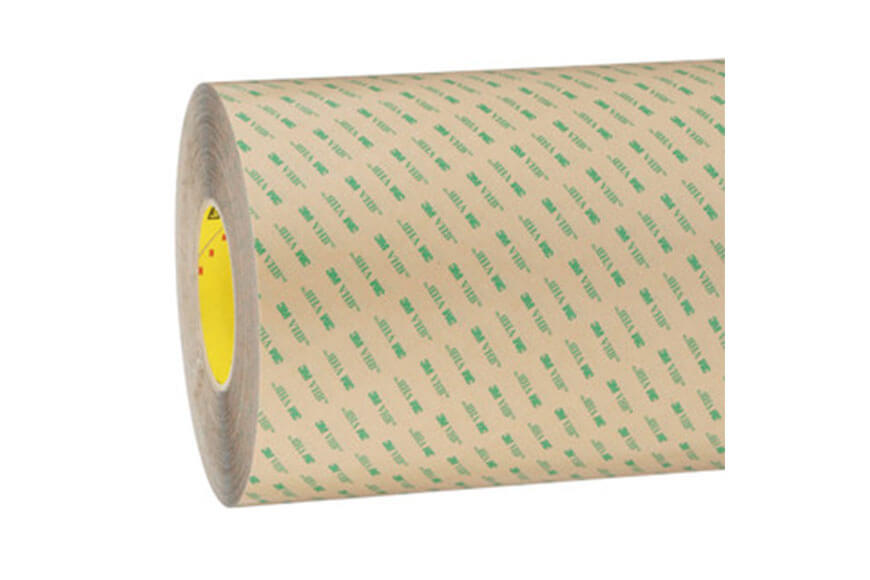
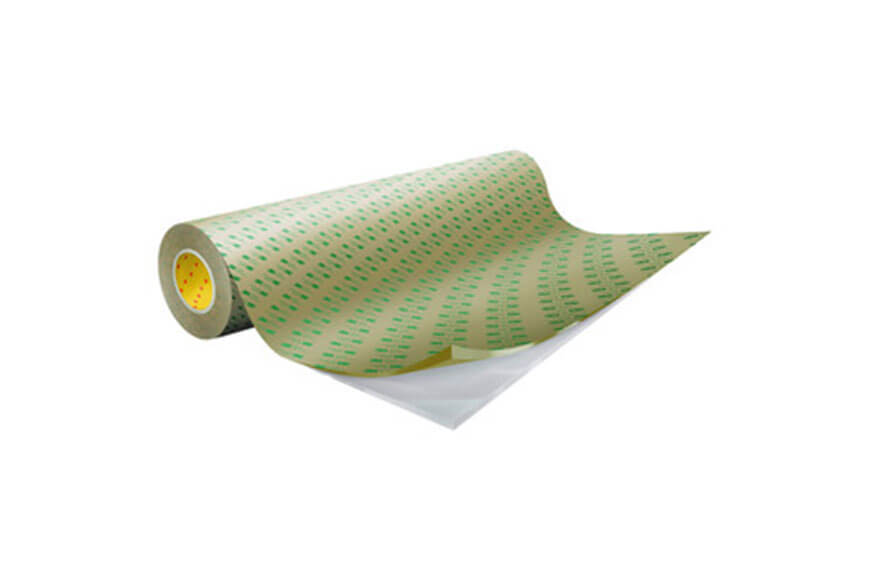
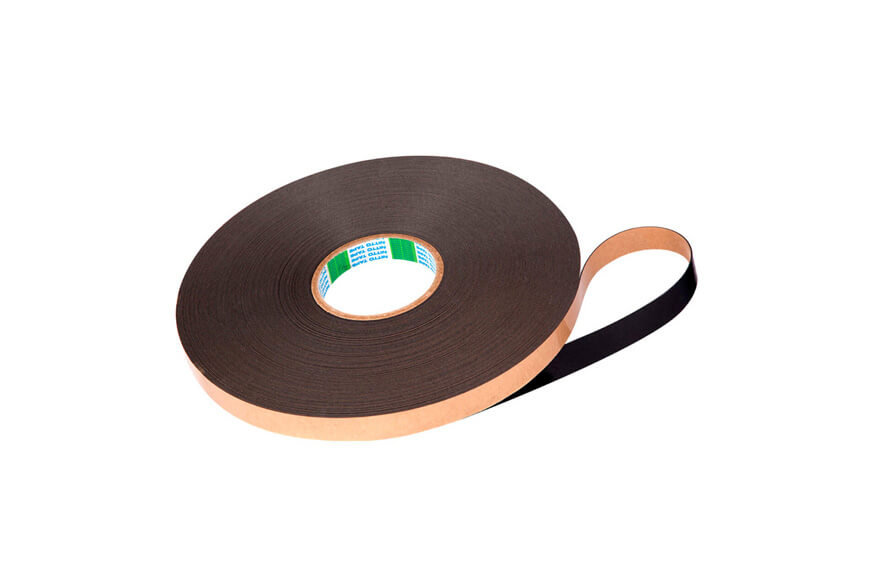
3M™ 9471LE, VHB™ 4936 und 5958FR, Nitto TR 5320 F, Polyimid- und Aluminiumfolien sowie Bumpon™-Elastikpuffer fertigen wir als Stanzteil nach Zeichnung – Muster per Laserschnitt, bitte sprechen Sie uns an.

Ihr Ansprechpartner
Bei technischen Fragen zu Ihrer Anwendung oder unseren Produkten wenden Sie sich gerne an:
Philipp Dengel
Technischer Berater / Labor

Häufige Fragen
Das hängt von Kontur, Material und Laufzeit ab. Für A-Muster, Prototypen und Kleinserien schneiden wir per Laser nach Ihrer Zeichnung – ohne Werkzeugkosten. Reicht die Losgröße für ein Werkzeug nicht, liefern wir das Material als A4-Bögen oder Logrolle, aus denen Sie selbst schneiden oder stanzen. In einem Projekt mit rund 10.000 Teilen pro Jahr war das der wirtschaftliche Weg. Bei laufenden Serien amortisiert sich das Werkzeug über den Stückpreis.
Eine Zeichnung oder CAD-Datei mit Kontur und Toleranzen, die Werkstoffe beider Fügepartner samt Oberflächenzustand, die gewünschte Materialstärke, Stückzahl und Abrufrhythmus sowie Ihren Montageprozess: von Hand, mit Applikator oder automatisiert. Daraus ergeben sich Bandtyp, Linerart, Anfasslasche und Lieferform. Haben Sie bereits ein Band im Einsatz, nennen Sie uns den Typ – bei Abkündigungen erheben wir das Anforderungsprofil mit Ihnen neu.
Die Anfasslasche ist ein überstehender Bereich des Liners, an dem sich die Schutzfolie greifen und abziehen lässt, ohne die Klebfläche zu berühren. Sie ist Pflicht, wenn von Hand montiert wird, bei kleinen Teilen, in der Konfektionierung durch Werkstätten oder bei Nachrüstsets für Endanwender. Bei vollflächigen Verklebungen erleichtert ein Fingerlift das Abziehen auf großer Fläche. Für maschinelles Spenden sind stattdessen Trägerfestigkeit und Release-Wert des Liners entscheidend.
Ja. Für den Schienenverkehr setzen wir flammgeschützte VHB™-Bänder wie 3M™ 5958FR als gestanzte Pads ein; die Zulassung grenzt die Auswahl vor jeder klebtechnischen Bewertung ein. Erfüllt kein Einzelprodukt Brandschutz und Klebeanforderung zugleich, fertigen wir ein Laminat – etwa aus VHB™-Transferklebefilm und Glasgewebe-Klebeband – und stanzen daraus die Teile. Zulassungsnachweise klären wir frühzeitig mit dem Hersteller.
So dünn wie möglich für maßhaltige Fugen, so dick wie nötig für Toleranzausgleich. An einem Lab-on-a-Chip-Bauteil grenzen die Klebefugen an fluidführende Kanäle – dort ist ein dünner, präzise gestanzter Transferfilm richtig. Muss das Teil verbinden, dämpfen und einen Spalt zwischen Stahl und PBT überbrücken, braucht es ein dickes Schaumband. Die Reduzierung von 0,8 auf 0,4 mm halbiert die Fähigkeit zum Toleranzausgleich bei gleicher Haftanforderung.
Selten gibt es eine 1:1-Alternative. Wir erheben mit Ihnen das Anforderungsprofil – Fügepartner, Oberfläche, Dicke, Belastung, Zulassungen – und bemustern Ersatzbänder als Lasermuster an Ihren Originalteilen. Ein Universal-Schaumklebeband haftete auf rauer, glasfaserverstärkter PA6-Oberfläche nicht gleichwertig und löste sich beim Anwender; Primer oder ein anderer Typ waren die Folge. Melden Sie Ablösungen deshalb früh zurück, damit wir gegensteuern können.