
Kleben, Fixieren und Vergießen an Elektromotoren, Spulen und Transformatoren
Anwendungsfeld: Verarbeitung
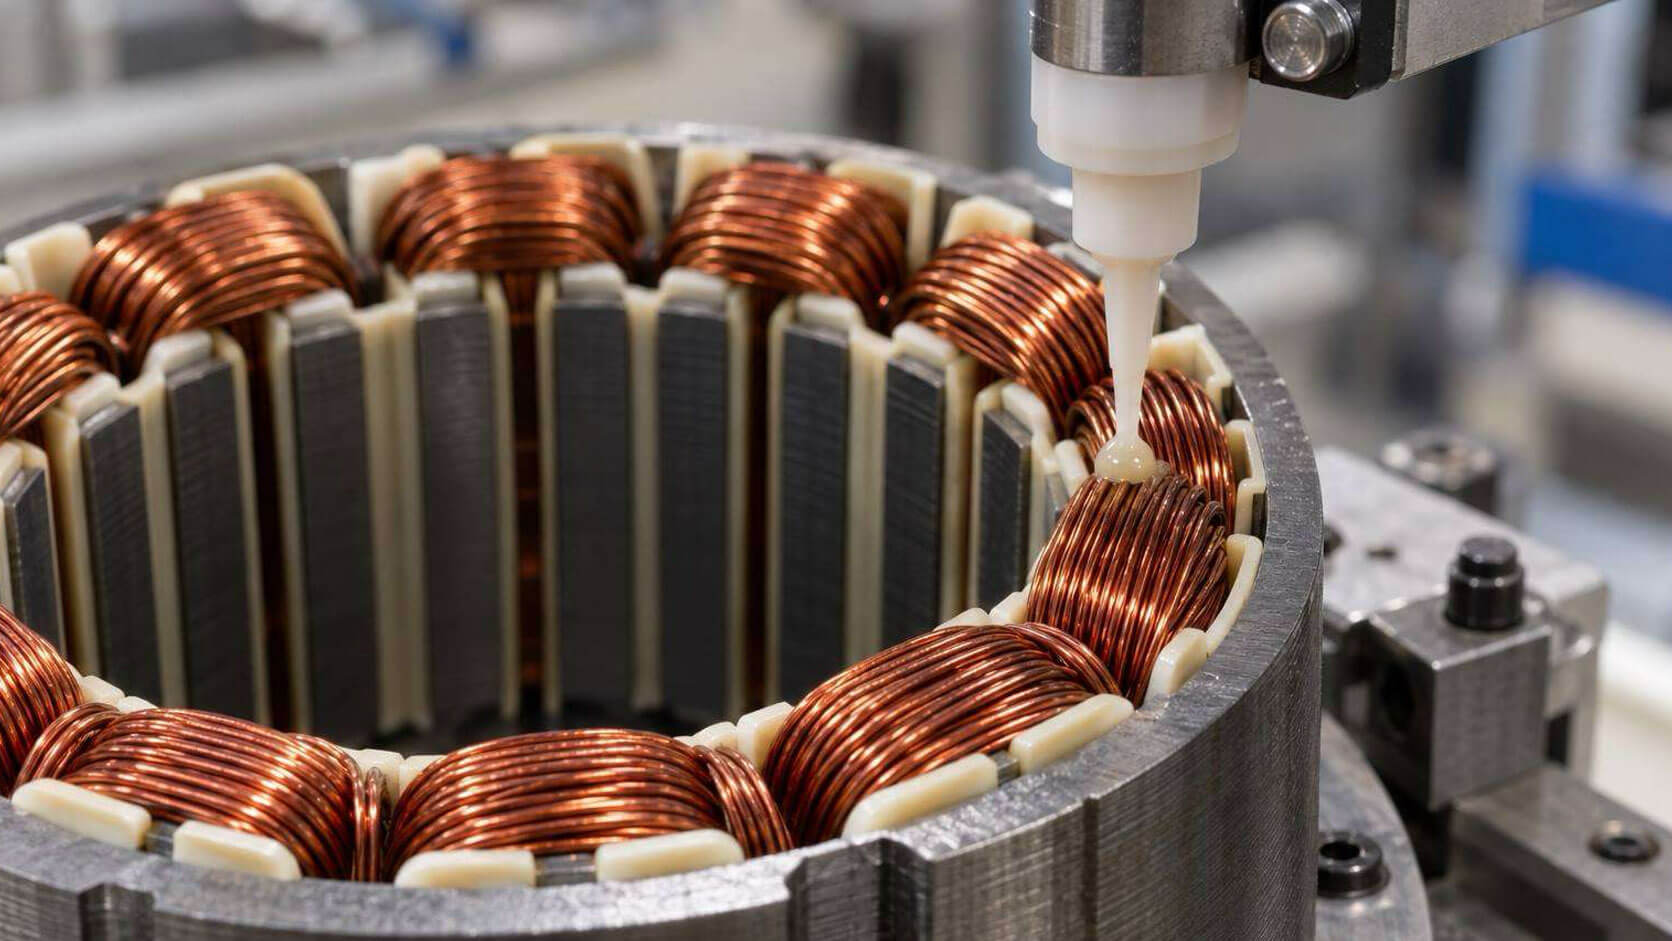
Bild: Automatisiertes Auftragen von Imprägnierharz auf Kupferwicklungen eines Elektromotor-Stators für eine präzise und wirtschaftliche Fertigung.
Anwendungsbeschreibung zu Klebungen an Elektromotoren und Wicklungen
Kleben statt Schweißen, Klammern und Bandagieren – Wofür?
Elektromotoren, Spulen und Transformatoren haben zahlreiche Fügestellen, die mit klassischen mechanischen Verfahren nur schwer oder gar nicht wirtschaftlich zu beherrschen sind: Blechpakete, die vor der Bearbeitung fixiert werden, Wickeldraht auf dem Spulenkörper, Drahtenden mit 0,12 mm Durchmesser, Dichtringe am Stator, Lagersitze und Wellen. Hinzu kommen Temperaturen bis +200 °C auf lackierten Blechen, Ölbelastung an Transformatoren und die dauerhafte Vibration im Betrieb. Schweißen, Klammern oder Bandagieren bringen an diesen Stellen häufig Wärmeeintrag, zusätzliche Kerbwirkung oder unerwünschten Bauraumbedarf mit.
Moderne Klebetechnik übernimmt diese Aufgaben materialgerecht und prozesssicher: hochtemperaturbeständige Cyanacrylate fixieren lackierte Blechpakete in Sekunden, anaerobe Klebstoffe werden automatisiert in Lagerbohrungen dispensiert, Silikonklebebänder isolieren Spulen ölbeständig bis +150 °C, wärmeleitfähige Compounds unterstützen den Thermalhaushalt hochdynamischer E-Antriebe, und Isolierharze mit UL-Freigabe schützen Transformatorwicklungen. Rotor- und Statormagnete werden häufig mit wärmehärtenden 1K-Epoxiden oder 2K-Acrylaten geklebt. Magnete und Bauteile auf Leiterplatten behandeln wir separat unter Bauteilfixierung. Weitere Anwendungen im Antriebsstrang finden sich in der Branche E-Mobility und Batteriemanagement.
An Elektromotoren und Wicklungen entscheiden Temperatur, Öl und Taktzeit: Der Klebstoff muss auf lackiertem Blech und Lackdraht haften, +150 bis +200 °C standhalten und im Takt der Anlage aushärten.
tewipack liefert für Elektromotoren und Wicklungen passende Lösungen aus dem Bereich anaerobe Klebstoffe, wärmehärtende 1K- und 2K-Epoxidharzklebstoffe, Hochtemperatur-Cyanacrylate, Isolierlacke und Wärmeleitpasten – abgestimmt auf Bauteil, Prozess und Dosiertechnik.
Vorteile von Klebungen an Elektromotoren und Wicklungen
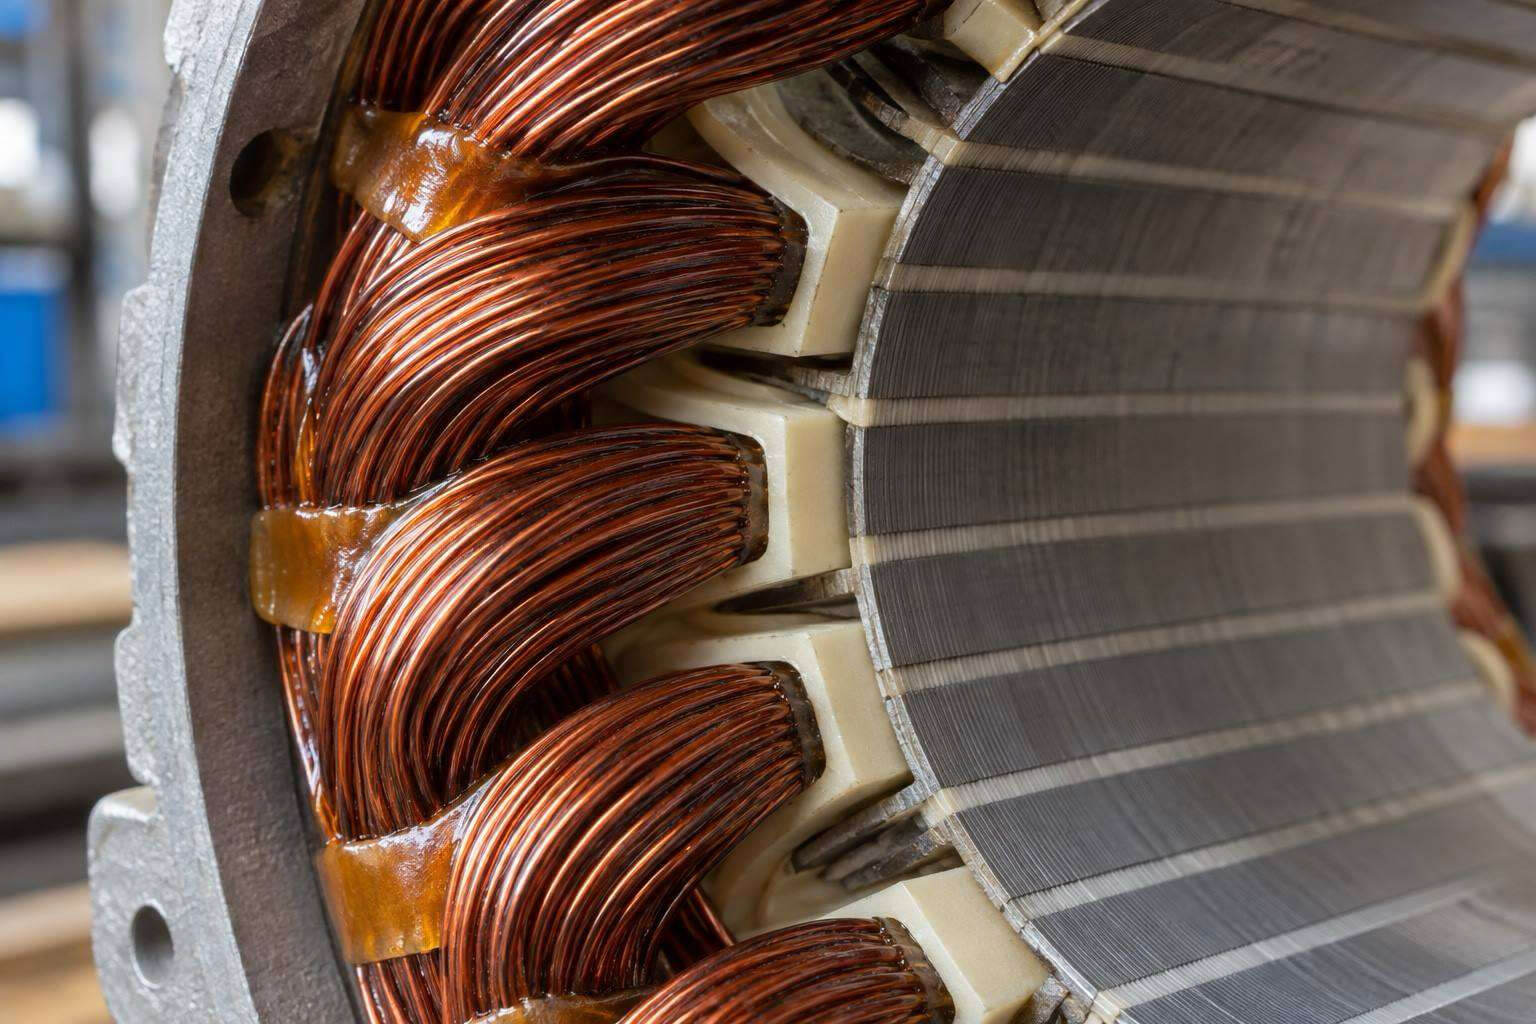
Gegenüber Schweißen, Klammern, Verstemmen oder Bandagieren bieten Klebstoffe im Motoren- und Transformatorenbau folgende Vorteile:
- kein Wärmeeintrag ins Blechpaket – Lackisolation und Magnetwerkstoffe bleiben unbeschädigt
- Fixierung lackierter Bleche in Sekunden mit hochtemperaturbeständigen Cyanacrylaten
- Wickeldraht und Drahtenden werden ohne Verzug fixiert, auch bei 0,12 mm Aluminium-Lackdraht
- anaerobe Klebstoffe füllen Lagersitze und Bohrungen spielfrei und lassen sich im 25-Sekunden-Takt automatisiert dispensieren
- elektrische Isolation, Ölbeständigkeit und +150 °C in einem Silikonklebeband vereint
- wärmeleitfähige Compounds verbessern den Thermalhaushalt hochdynamischer Antriebe
- Isolierharze mit UL-Freigabe für Transformatorwicklungen, auch als qualifizierte Zweitquelle
- dichte Verbindung von Dichtring und Stator bis IP55 ohne zusätzliche Dichtelemente
- Gebinde vom 20-g-Fläschchen bis zum Fass für Dosieranlagen
Anforderungen an Klebungen an Elektromotoren und Wicklungen
In Projekten für Motoren-, Spulen- und Transformatorenhersteller zeigen sich immer wieder sechs Punkte, die früh geklärt werden sollten:
Temperaturbeständigkeit auf lackiertem Blech
Blechpakete für Elektromotoren erreichen bis +200 °C, gefügt wird auf lackierten, nicht metallisch blanken Weißblechen. Standard-Cyanacrylate verlieren oberhalb von etwa +80 °C ihre Festigkeit. Gefragt sind deshalb hochtemperaturbeständige Typen, die trotzdem in Sekunden aushärten und auf der Lackschicht haften.
Verträglichkeit mit Lackdraht
Wickeldraht ist meist mit Polyamid oder anderen Lacken isoliert. Der Fixierklebstoff muss darauf haften, darf die Isolation aber nicht anlösen – sonst droht ein Windungsschluss. Bei 0,12 mm dünnem Aluminiumdraht dürfen zudem keine Schrumpfkräfte entstehen, die den Draht beim Aushärten verziehen.
Öl, Isolation und Dauertemperatur
An Spulen und Transformatoren wirken Öl, Spannung und +150 °C zugleich. Diese Kombination führt in vielen Fällen zu Silikonchemie, weil Acrylat-Klebebänder in Öl bei dieser Temperatur ausscheiden. Isolierharze müssen zusätzlich die UL-Freigabe für die Baugruppe erhalten, was sich über Monate ziehen kann.
Taktzeit und Dosiertechnik
Eine Anlagentaktzeit von 25 Sekunden lässt keinen Stillstand für den Gebindewechsel zu. Anaerobe Klebstoffe werden dann über Rotorspray mit Schleuderscheibe umlaufend in Bohrungen aufgetragen, versorgt aus einem Dosiersystem mit volumetrischem Dispenser und automatischer Tankumschaltung im laufenden Betrieb.
Toleranzen und Klebespalt
Ein Aluminiumrohr mit 42 mm Durchmesser und +0,07 mm Toleranz auf ein glasfaserverstärktes PPA-Teil zu kleben verlangt einen definierten Spalt von mindestens 0,5 mm – konstruktiv etwa über eine Nut. Ohne Spaltgestaltung funktioniert die Klebung bei schwankenden Bauteiltoleranzen nicht zuverlässig.
Freigabedokumentation im Automotiv-Umfeld
Für Wärmeleitpasten und Klebstoffe an E-Antrieben greift häufig die volle Automotive-Dokumentation: PPAP-Unterlagen, Verantwortlichkeiten per RASIC-Dokument, Freigabeerklärung und Klärung der Restlaufzeit des Materials. Diese Qualifizierung bindet über Monate Kapazität und gehört von Beginn an in den Projektplan.
Wie werden Elektromotoren, Spulen und Transformatoren verklebt?
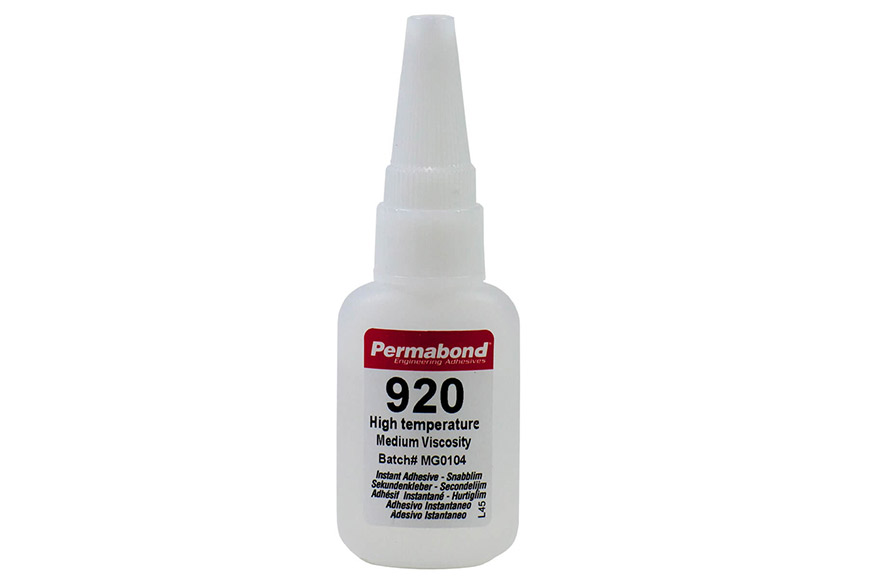
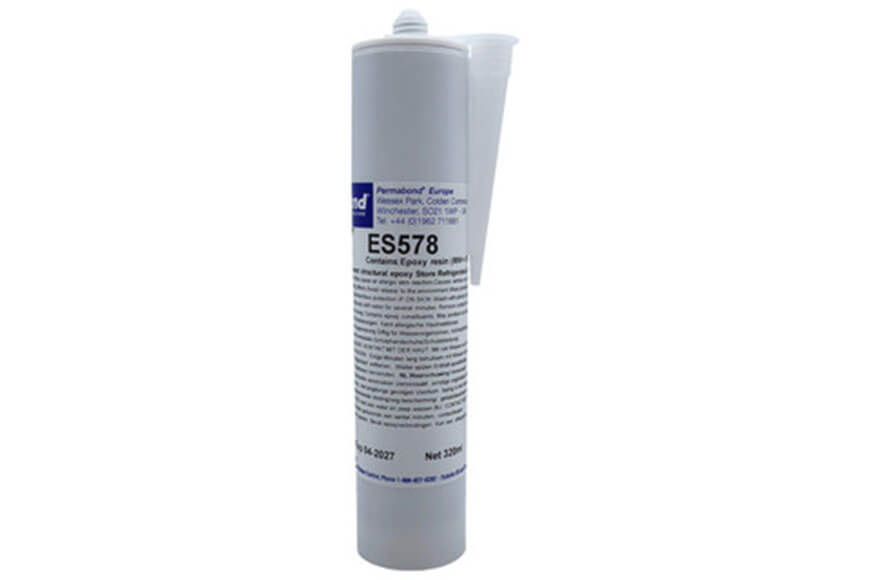
Lackierte Blechpakete werden nach dem Reinigen mit einem hochtemperaturbeständigen Cyanacrylat wie Permabond® 920 fixiert, das in Sekunden anzieht und bis +200 °C beständig bleibt. Lagersitze und Bohrungen erhalten anaerobe Klebstoffe, die im Metallkontakt unter Luftabschluss aushärten; in der Serie werden sie automatisiert per Rotorspray umlaufend in die Bohrung gesprüht. Wickeldraht wird mit doppelseitigem Klebeband auf Folienliner oder mit niedrigviskosem Klebstoff fixiert, der kapillar zwischen die Windungen zieht; Isolierlacke schützen die Wicklung zusätzlich. Rotor- und Statormagnete werden mit wärmehärtenden 1K-Epoxiden wie Permabond® ES578 geklebt, die im Ofen aushärten. Wärmeleitpasten wie DOWSIL™ TC-5622 werden in Kleinstmengen von wenigen Gramm je Teil dispensiert. Geprüft wird über Temperaturlagerung, Klimawechseltests und Haftungsversuche am realen Bauteil.
Aus der Praxis: Elektromotoren und Wicklungen in tewipack-Projekten
Aus mehr als 1.000 dokumentierten Klebeanwendungen der Projekthistorie stammen diese Beispiele aus dem Motoren- und Transformatorenbau. Kunden- und Produktnamen Dritter werden nicht genannt.
Elektromotoren
Schnellklebung lackierter Blechpakete bis +200 °C
Lackierte Weißbleche werden zu Blechpaketen für Elektromotoren gefügt. Die Klebung muss +200 °C standhalten und in einer Größenordnung von 30 Sekunden aushärten. Schnelle Aushärtung und Temperaturbeständigkeit laufen bei Cyanacrylaten oft gegeneinander. Standardtypen verlieren oberhalb von etwa +80 °C ihre Festigkeit. Zusätzlich muss die Klebung auf der lackierten, nicht metallisch blanken Oberfläche halten.
Lösung: Permabond® 920 (ehemals C920), hochtemperaturbeständiges Cyanacrylat – Datenblatt und Musterflasche wurden übergeben, Zuschlag erhalten.
Temperatur: bis +200 °C
Aushärtung: Größenordnung 30 Sekunden
Antriebskomponenten
Anaerober Klebstoff automatisiert in zwei Bohrungen
In zwei gegenüberliegende Bohrungen mit 20 mm Durchmesser wird ein anaerober Klebstoff innen umlaufend aufgetragen. Die Bohrungen liegen rund 0,5 m auseinander und sollen aus einem Dosiersystem versorgt werden; die Anlagentaktzeit beträgt 25 Sekunden pro Bauteil. Ein zweiter Vorratsbehälter mit automatischer Umschaltung verhindert Stillstand beim Gebindewechsel; ein zweiter Klebstoff läuft über ein eigenes Dosiersystem.
Lösung: Dosiersystem mit Pumpencontroller, volumetrischem Dispenser, elektrischem Rotorspray mit 15-mm-Schleuderscheibe, automatischer Tankumschaltung und Produktverteiler.
Taktzeit: 25 s je Bauteil
Zu klären: maximale Schlauchlänge zwischen Kartuschenentleerer und Absperrhahn
E-Antriebe
Wärmeleitpaste für hochdynamische elektrische Antriebe
Zur Optimierung des Thermalhaushalts hochdynamischer E-Antriebe wird eine Wärmeleitpaste mit rund 2,3 g je Teil aufgetragen – für rund 78.000 Teile über die Laufzeit 2025 bis 2031, geliefert in 1-kg-Gebinden. Als Automotive-Anwendung waren PPAP-Unterlagen beizubringen, die Verantwortlichkeiten wurden über ein RASIC-Dokument geregelt, und für das Material war eine Freigabeerklärung samt Klärung der Restlaufzeit erforderlich.
Vorgesehen: DOWSIL™ TC-5622 Thermally Conductive Compound; erste Serienabrufe sind erfolgt.
Auftragsmenge: ca. 2,3 g je Teil
Laufzeit: 2025–2031, ca. 78.000 Teile
Transformatoren
Isolierharz mit UL-Freigabe für Transformatoren
Transformatoren sollen mit einem Isolierharz nach Konzernvorgabe isoliert werden; das Harz muss die UL-Freigabe für die Baugruppe erhalten. Der Jahresbedarf liegt bei rund 3 t in 14 Fässern. Die Qualifizierung lief über die Konzernzentrale des Anwenders und zog sich über mehr als ein Jahr. Am Ende stand kein technischer Ausschluss, sondern die Absicherung der Lieferkette.
Befund: DOWSIL™ RSN 0997 ist als Rückfalllösung neben dem Bestandslieferanten freigegeben und kommt zum Einsatz, wenn dieser ausfällt.
Bedarf: ca. 3 t/Jahr in 14 Fässern
UL-Qualifizierung über den Konzern dauert länger als ein Jahr
Spulenfertigung
Wickeldraht-Fixierung: Der Liner entscheidet
Wickeldraht soll mit einem doppelseitigen Klebeband auf dem Spulenkörper fixiert werden. Die zuerst bemusterten Bänder mit Papierliner fielen durch: Der Papierliner lässt sich bei der maschinellen Verarbeitung feiner Drähte nicht sauber führen und gibt Fasern ab. Dieselbe Klebmasse mit Folienliner war die Lösung – ein Punkt, der in keinem Datenblatt zur Klebkraft auftaucht.
Befund: Bänder mit Folienliner nachbemustert; Papierliner ist für den Prozess unbrauchbar.
Liner als Prozessmerkmal spezifizieren
Rollladenantriebe
Motorkopf: Aluminiumrohr auf glasfaserverstärktes PPA
Ein pulverbeschichtetes Aluminiumrohr mit 42 mm Durchmesser und +0,07 mm Toleranz wird mit dem Motorkopf aus glasfaserverstärktem PPA geklebt und abgedichtet. Der Klebespalt soll mindestens 0,5 mm betragen, ist wegen der Toleranzen aber schwer zu halten; konstruktiv wurde eine Nut im Kunststoffteil vorgesehen. Gefordert war ein bestandener Klimawechseltest bei rund 10.000 Stück pro Jahr.
Vorgesehen: MS-Polymer Körapop 225 für Musterteile zum Klimawechseltest; alternativ geprüft wurden Hybrid-, Polyurethan- und Cyanacrylat-Systeme sowie ein anaerober Klebstoff mit Aktivator für die Welle-Nabe-Verbindung.
Toleranz: Ø 42 mm, +0,07 mm
Klebspalt: mindestens 0,5 mm über Nut
Produktempfehlungen zu Elektromotoren und Wicklungen
Hier eine kleine Auswahl an Klebstoffen für Blechpakete, Magnete, Wicklungen und Lagersitze – im Online-Shop finden sich weitere Produkte in den Kategorien Anaerobe Klebstoffe und 1K-Konstruktionsklebstoffe.
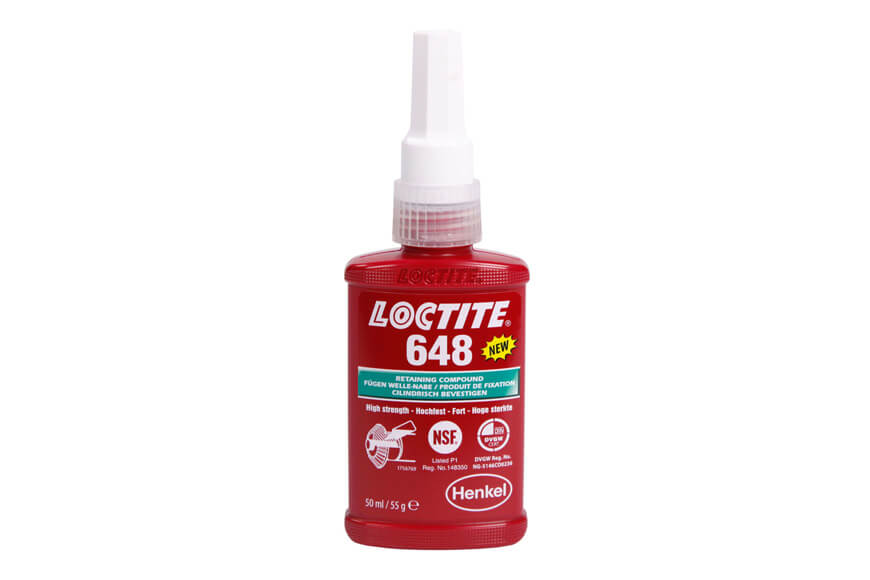
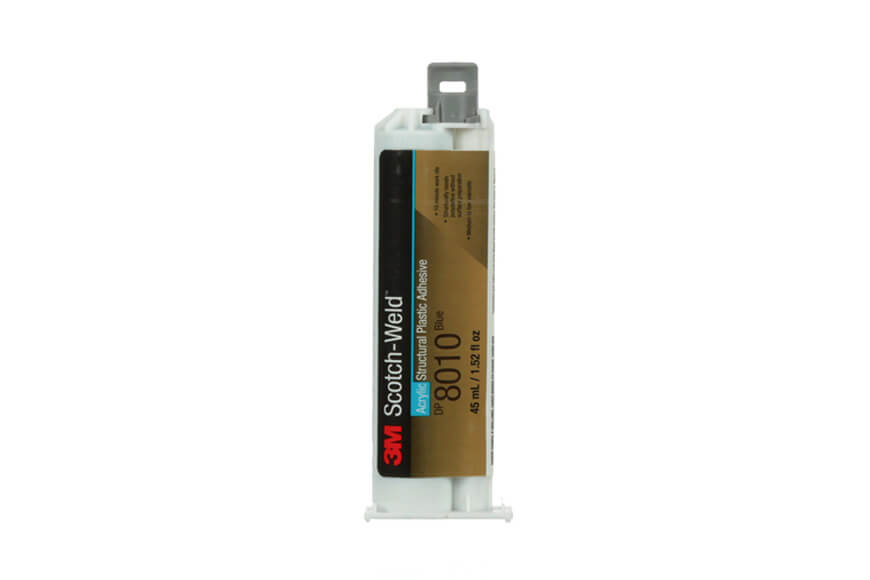
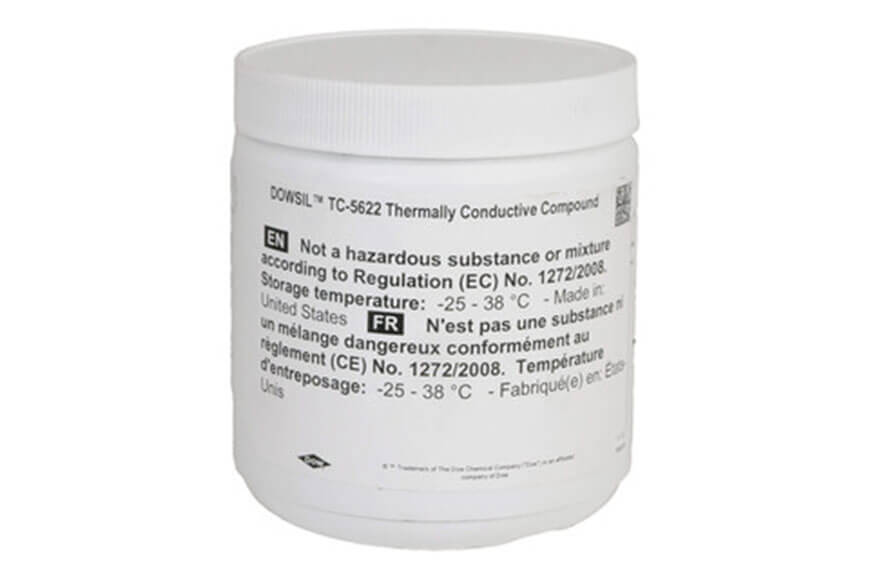
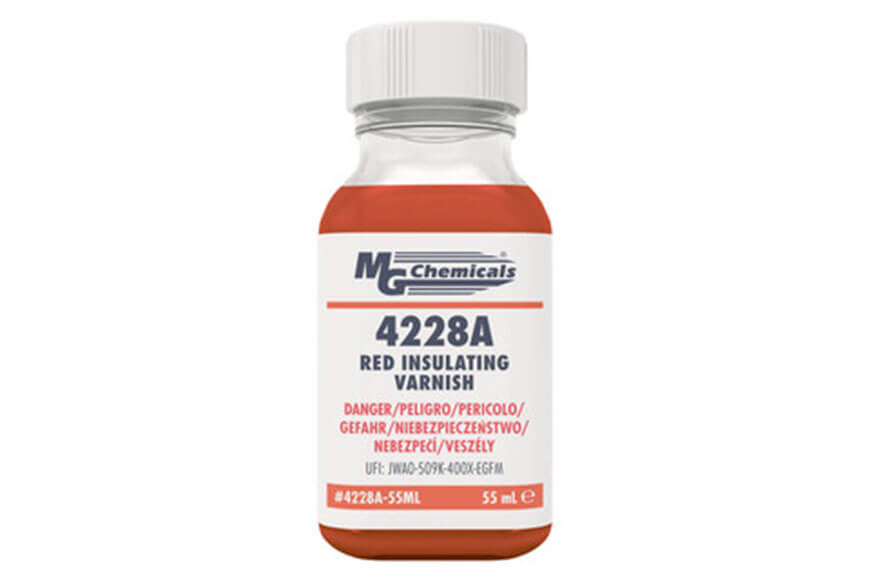
3M™ 9731 Silikonklebeband, DOWSIL™ RSN 0997 Isolierharz, Permabond® ET5401 und 3M™ GPT-020TF liefern wir auf Anfrage; Körapop 225 findet sich im Shop unter den Montage- und Dichtstoffen. Dosiersysteme mit Rotorspray und Tankumschaltung stimmen wir gemeinsam mit dem Anlagenhersteller ab.

Ihr Ansprechpartner
Bei technischen Fragen zu Ihrer Anwendung oder unseren Produkten wenden Sie sich gerne an:
Philipp Dengel
Technischer Berater / Labor

Produktinfos zu Elektromotoren und Wicklungen herunterladen
Häufige Fragen
Ein hochtemperaturbeständiges Cyanacrylat wie Permabond® 920. Standard-Cyanacrylate härten zwar ähnlich schnell, verlieren aber oberhalb von etwa +80 °C ihre Festigkeit. Für Blechpakete, die im Prozess oder Betrieb +200 °C erreichen, scheiden sie daher aus. Entscheidend ist außerdem die Haftung auf der Lackschicht, denn gefügt wird nicht auf blankem Metall, sondern auf lackiertem Weißblech. Musterflasche und Datenblatt stellen wir für Vorversuche bereit.
Für Magnete auf Metall haben sich wärmehärtende 1K-Epoxide wie Permabond® ES578 bewährt: kein Mischen, lange Verarbeitungszeit, Aushärtung im Ofen und hohe Temperaturbeständigkeit. Wo kein Ofen zur Verfügung steht, kommen 2K-Acrylate oder 2K-Epoxide in Frage. Wichtig sind ein definierter Klebspalt, saubere, fettfreie Magnete und die Abstimmung von Aushärtetemperatur und Magnetwerkstoff. Für Magnete und Bauteile auf Leiterplatten finden sich passende Lösungen unter Bauteilfixierung.
Mit einem doppelseitigen Klebeband auf Folienliner oder einem niedrigviskosen Klebstoff, der kapillar zwischen die Windungen zieht und die Polyamid-Isolation nicht anlöst. Bei 0,12 mm dünnem Aluminium-Lackdraht darf der Klebstoff beim Aushärten zudem keine Schrumpfkräfte erzeugen, die den Draht verziehen. In einem Projekt entschied nicht die Klebmasse, sondern der Liner: Papierliner ließ sich maschinell nicht sauber führen und gab Fasern ab, Folienliner funktionierte.
Ein Silikonklebeband. Die Kombination aus elektrischer Isolation, Ölbeständigkeit und +150 °C führt in vielen Fällen zu Silikonchemie, weil Acrylat-Klebmassen in Öl bei dieser Temperatur ausscheiden. In einem Spulenprojekt wurde dafür 3M™ 9731 bemustert, ein doppelseitiges Band mit Silikonklebmasse. Ob zusätzlich ein Isolierlack oder ein Isolierharz mit UL-Freigabe nötig ist, hängt von Baugruppe und Zulassung ab.
Ja. In einem Projekt wird ein anaerober Klebstoff umlaufend in zwei Bohrungen mit 20 mm Durchmesser aufgetragen, die rund 0,5 m auseinanderliegen – über ein elektrisches Rotorspray mit 15-mm-Schleuderscheibe, versorgt aus einem Dosiersystem mit Pumpencontroller und volumetrischem Dispenser. Damit die Anlage beim Gebindewechsel nicht stillsteht, schaltet ein zweiter Vorratsbehälter automatisch um. Die zulässige Schlauchlänge zwischen Kartuschenentleerer und Absperrhahn klären wir zusammen mit dem Anlagenhersteller.
In einem Projekt zur Wärmeleitpaste an hochdynamischen Antrieben waren PPAP-Unterlagen beizubringen, die Verantwortlichkeiten wurden über ein unterzeichnetes RASIC-Dokument geregelt, und für das Material war eine Freigabeerklärung samt Klärung der Restlaufzeit erforderlich. Diese Qualifizierung band über Monate Kapazität, bevor Serienabrufe möglich waren. Empfehlenswert ist, die Dokumentationsanforderungen zusammen mit der Bedarfsplanung – hier 2025 bis 2031 – früh festzulegen.